6 errores que se deben evitar al elegir el equipo de mezcla
Elegir lo corecto equipo mezclador industrial es una de las decisiones más importantes que puede tomar un gerente de producción o un oficial de adquisiciones. Una selección incorrecta puede provocar una mala calidad del producto, tiempos de inactividad no planificados y reemplazos costosos dentro de los primeros dos años de funcionamiento. Las encuestas del sector sugieren que Más del 60% de los fallos de producción relacionados con la mezcla. rastrear los errores de selección de equipos cometidos en la etapa de adquisición, no los defectos de la máquina. Este artículo expone los seis errores más comunes que cometen los compradores al evaluar un maquina mezcladora industrial , respaldado por datos y orientación práctica para que puedas evitarlos por completo.
Ya sea que esté obteniendo un batidora de cinta para mezclar polvo seco, un mezclador de alto cizallamiento para emulsificación, o un máquina mezcladora al vacío Para formulaciones sensibles al aire, estos principios se aplican universalmente. Lea primero las conclusiones y luego utilice los desgloses detallados para validar su propio proceso de selección.
| # | error | Riesgo primario | Solución rápida |
|---|---|---|---|
| 1 | Ignorando las propiedades del material | Mala uniformidad de la mezcla | Realizar pruebas de reología primero |
| 2 | Capacidad de subdimensionamiento o sobredimensionamiento | Desperdicio de energía/degradación del producto | Tamaño hasta 70–80% del volumen de trabajo |
| 3 | Descuidar las normas higiénicas | Contaminación/fallo de cumplimiento | Especifique superficies de calidad alimentaria o farmacéutica. |
| 4 | Pasando por alto las especificaciones de la unidad y el motor | Fallo prematuro del motor | Haga coincidir la curva de par con la viscosidad |
| 5 | Saltarse pruebas piloto o de laboratorio | Reelaboración costosa a gran escala | Solicite una prueba de aceptación en fábrica |
| 6 | Centrándose sólo en el precio de compra | Alto coste total de propiedad | Evaluar el modelo de TCO a 5 años |
Error 1: ignorar las propiedades físicas y químicas de sus materiales
Cada material se comporta de manera diferente bajo cizallamiento, temperatura y presión. Equipo de mezcla de polvo Diseñado para gránulos de flujo libre tendrá un rendimiento deficiente cuando se le asignen polvos cohesivos, higroscópicos o abrasivos. Los líquidos con alta viscosidad exigen más torque que los fluidos similares al agua, y los materiales que reaccionan con el oxígeno requieren sellado o máquina mezcladora al vacío configuraciones. Ignorar estos fundamentos es la principal causa de fallas prematuras en los equipos.
Antes de especificar cualquier maquina mezcladora industrial , caracteriza su densidad aparente, distribución del tamaño de partículas, contenido de humedad, rango de viscosidad y compatibilidad química con superficies metálicas. Un material con una densidad aparente superior a 1,2 g/cm³ puede requerir ejes reforzados y cajas de engranajes de mayor par. Los materiales que se aglomeran por encima del 40% de humedad relativa pueden necesitar recipientes con camisa y temperatura controlada. Estas no son consideraciones opcionales: definen la categoría del equipo en sí.
Por ejemplo, una operación de mezcla seca farmacéutica que cambia de celulosa microcristalina (de flujo libre) a formulaciones con alto contenido de estearato de magnesio (sensibles a los lubricantes) puede ver una caída en la uniformidad de la mezcla del 98 % a menos del 90 % si el tipo de mezclador no cambia. De manera similar, la emulsificación de alto cizallamiento de una crema de alta viscosidad a 50.000 cP requiere una mezclador de alto cizallamiento con cabezales de flujo radial, no con agitadores de flujo axial utilizados para mezclar líquidos de baja viscosidad.
El gráfico anterior ilustra la frecuencia con la que los descuidos de propiedades de materiales específicos contribuyen a fallas en el rendimiento de los mezcladores en todas las industrias. La falta de coincidencia de viscosidad es, con diferencia, la causa principal más común y afecta a casi todos los casos de bajo rendimiento de los equipos en aplicaciones de mezcla de fluidos. Los errores de tamaño y densidad de partículas son los siguientes culpables más frecuentes en equipo de mezcla de polvo instalaciones. Comprender que cada propiedad del material se traduce directamente en una especificación mecánica (par del motor, geometría del impulsor, presión nominal del recipiente) es la base de cualquier adquisición exitosa de un mezclador.
Error 2: Subdimensionar o sobredimensionar la capacidad del mezclador
La capacidad es quizás el parámetro que con más frecuencia se malinterpreta en la adquisición de mezcladores. Muchos compradores equiparan el volumen del recipiente con el volumen de trabajo, lo que lleva a un sobrellenado crónico o a que las máquinas funcionen al 30% de su capacidad. Equipos mezcladores industriales generalmente debe operarse a 70–80% de su volumen de trabajo nominal para garantizar un espacio libre adecuado para el movimiento del material, la disipación del calor y un funcionamiento seguro. Operar una licuadora de cinta con un nivel de llenado del 95 % puede provocar que el producto se desborde, se sobrecargue el accionamiento y se produzca una mezcla desigual.
El sobredimensionamiento es igualmente problemático. Una de 5.000 litros agitador industrial Al ejecutar un lote de 1.000 litros se experimentarán bajas tasas de rotación, tiempos de ciclo más largos y un consumo de energía innecesario. En aplicaciones alimentarias y farmacéuticas, las zonas muertas residuales en un recipiente de gran tamaño también pueden crear riesgos de contaminación. La planificación de la capacidad debe tener en cuenta el volumen de producción actual, el crecimiento proyectado a lo largo de tres a cinco años y cualquier pico de demanda estacional.
Como se muestra en el gráfico de columnas, la uniformidad de la mezcla alcanza los picos en el rango de llenado del 70 al 80 % en un ambiente típico. batidora de cinta configuración. Con un llenado del 30%, los tramos de la cinta no logran enganchar el material de manera efectiva, lo que produce un movimiento axial deficiente y zonas de estancamiento. Con un llenado del 95%, la resistencia mecánica del motor aumenta bruscamente y el material puede acumularse contra las cubiertas de los extremos, lo que reduce la acción de mezclado efectiva. Estos datos subrayan por qué los fabricantes especifican rangos de volumen de trabajo y por qué los compradores deberían respetarlos en lugar de intentar maximizar el rendimiento por lote de forma arbitraria.
Al proyectar la capacidad, utilice el material de mayor densidad como base de diseño. Si su mezcla contiene componentes con densidades aparentes que oscilan entre 0,4 y 1,1 g/cm³, dimensione el sistema de accionamiento para el escenario de un solo componente más pesado para evitar la sobrecarga durante el aumento de escala. Para empresas con tamaños de lote variables, los accionamientos de velocidad variable y los insertos de recipientes modulares ofrecen flexibilidad práctica sin necesidad de varias máquinas.
Error 3: descuidar el diseño higiénico y la certificación de materiales
En la fabricación de alimentos, bebidas, nutracéuticos y productos farmacéuticos, el material de construcción y el diseño higiénico de su mezclador de calidad alimentaria or mezclador de acero inoxidable No es simplemente una preferencia de especificación: es un requisito regulatorio. El uso de equipos construidos con elastómeros que no son de calidad alimentaria, componentes internos de acero al carbono o acabados de superficie por debajo de Ra 0,8 µm puede invalidar el cumplimiento de las BPF y exponer sus instalaciones a medidas reglamentarias.
acero inoxidable 316L es el material estándar para superficies húmedas en mezclas de alimentos y productos farmacéuticos debido a su resistencia superior a la corrosión, bajo contenido de carbono (que limita la precipitación de carburo durante la soldadura) y capacidad para lograr acabados pulidos que minimizan la adhesión bacteriana. Algunas industrias también exigen la certificación EHEDG o 3-A en sus equipos, que exige reglas de geometría específicas para radios internos, ángulos de drenaje y diseños de sellos para evitar que el producto quede atrapado.
Incluso en los sectores industrial y químico la compatibilidad de los materiales es importante. El procesamiento de salmueras ricas en cloruro en un recipiente estándar de acero inoxidable 304 puede provocar corrosión en las grietas en un plazo de 18 meses, generando contaminación metálica en el producto y provocando un mantenimiento no planificado. Para medios altamente agresivos, pueden ser apropiados recipientes de acero inoxidable dúplex, Hastelloy o revestidos de vidrio. Solicite siempre un certificado de prueba de material (MTC) y un informe completo de inspección de soldadura al especificar equipo mezclador industrial para aplicaciones corrosivas.
El gráfico de radar anterior compara tres materiales de construcción comunes según seis criterios de rendimiento críticos. acero inoxidable 316L lidera en resistencia a la corrosión, capacidad de diseño higiénico y cumplimiento de la calidad alimentaria, los tres ejes más críticos para las industrias reguladas. Si bien el acero al carbono ofrece una ventaja de costos, sus puntuaciones extremadamente bajas en diseño higiénico y cumplimiento de calidad alimentaria lo hacen inadecuado para el contacto directo con productos en aplicaciones alimentarias o farmacéuticas. El acero inoxidable 304 se encuentra en un término medio y puede ser apropiado para procesamiento químico general donde la exposición al cloruro es limitada. Esta visualización refuerza por qué especificar el grado correcto de mezclador de acero inoxidable importa tanto como especificar el tipo de mezclador en sí.
Error 4: Pasar por alto las especificaciones del motor y del sistema de transmisión
El recipiente de mezcla y el impulsor reciben la mayor atención en las discusiones sobre equipos, sin embargo, el sistema de accionamiento (motor, caja de cambios, disposición del sello y eje) determina si la máquina mantendrá su rendimiento durante cinco a diez años de uso continuo. Elegir un motor con poca potencia o una relación de caja de cambios incompatible es un error frecuente, especialmente cuando los compradores se centran en el diseño del impulsor y descuidan el tren de potencia mecánico.
Para aplicaciones de alta viscosidad, como mezcla de pastas o emulsificación de cremas, el par de arranque puede ser de dos a tres veces mayor que el par de funcionamiento. Un motor clasificado sólo para condiciones de funcionamiento se disparará por sobrecarga térmica cada vez que la máquina inicie un lote completo. Para equipo de mezcla de polvo Al manipular polvos cohesivos, los puentes en el arranque pueden imponer cargas instantáneas severas que agrietan los ejes si el factor de seguridad en el diseño mecánico es insuficiente.
La selección del sello es igualmente crítica. Se prefieren los sellos mecánicos a los sellos de empaque para aplicaciones higiénicas porque producen menos generación de partículas y son más fáciles de limpiar. Para máquina mezcladora al vacío En estas configuraciones, la disposición del sello debe mantener la integridad bajo presiones tanto positivas como negativas. Los sellos de labio y los diseños de laberinto se utilizan a menudo para aplicaciones en polvo donde los medios de sellado líquidos contaminarían el producto. Solicite siempre al fabricante un cálculo de deflexión del eje y una tabla de clasificación de presión/temperatura del sello.
El gráfico de líneas ilustra un perfil de carga de motor típico para un lote de alta viscosidad en un agitador industrial aplicación. Al arrancar, la carga aumenta a aproximadamente el 280 % de la capacidad nominal a medida que el impulsor se rompe en material estático. En dos o tres minutos, la carga cae hacia el estado estacionario a medida que el material se vuelve móvil. Un motor dimensionado sólo para la carga en estado estacionario, sin tener en cuenta el pico de arranque, se disparará repetidamente por sobrecarga térmica, lo que reducirá tanto la eficiencia de producción como la vida útil del motor. Los fabricantes con amplia experiencia en aplicaciones aplicarán automáticamente un factor de servicio de 1,25 a 1,5 al requisito de carga de funcionamiento y especificarán motores con suficiente par de rotor bloqueado para manejar esta condición transitoria de manera confiable.
Error 5: saltarse las pruebas piloto y las pruebas de aceptación en fábrica
Las especificaciones teóricas sólo pueden llevar al comprador hasta cierto punto. Los problemas de mezcla son inherentemente empíricos — los materiales interactúan de maneras que los modelos de dinámica de fluidos no siempre pueden predecir a escala completa. Evitar las pruebas a escala de laboratorio o piloto para ahorrar tiempo es uno de los atajos más costosos en la adquisición de equipos industriales. Una escala completa licuadora industrial Una solución que no logra la uniformidad de mezcla requerida después de la instalación puede costar entre diez y cincuenta veces más de lo que hubiera costado una prueba piloto previa a la compra.
Un fabricante de equipos creíble ofrecerá pruebas de aceptación en fábrica (FAT) como parte estándar del proceso de adquisición. Durante FAT, la máquina funciona con sus materiales reales en sus parámetros de proceso especificados. Los puntos de muestreo se definen y la homogeneidad de la mezcla se verifica analíticamente antes de que la máquina salga de fábrica. Cualquier deficiencia (geometría del impulsor, velocidad de rotación, tiempo de mezclado) se corrige por cuenta del fabricante mientras el equipo aún está en la planta de producción, no después de que se haya instalado en sus instalaciones.
Para mezclador de alto cizallamiento En aplicaciones cosméticas o farmacéuticas, las pruebas piloto también verifican la reducción del tamaño de las partículas, la distribución del tamaño de las gotas de la emulsión y los perfiles de generación de calor. Estos parámetros no se pueden extrapolar de manera confiable a partir de pruebas a pequeña escala sin conocer la velocidad de corte real lograda por el conjunto rotor-estator a gran escala. De manera similar, para aplicaciones de mezclado al vacío, las pruebas de fugas y las pruebas de retención de presión durante FAT confirman que el recipiente y todas las penetraciones mantendrán la integridad del proceso en producción.
| Métrica | Con GRASA | Sin GRASA |
|---|---|---|
| Tiempo de puesta en servicio en el sitio | 3 a 5 días | 2 a 6 semanas |
| Tasa de aprobación del primer lote | >93% | ~58% |
| Riesgo de costo de remediación | Bajo (costo de fabricante) | Alto (costo del comprador) |
| Documentación para GMP/FDA | Informe FAT completo | Incompleto / ad hoc |
| Confianza del operador | Alto | Bajo a moderado |
Error 6: evaluar el equipo únicamente según el precio de compra
Las decisiones de adquisición impulsadas exclusivamente por el precio inicial más bajo producen consistentemente el costo total de propiedad más alto en un horizonte de cinco años. Esto sucede porque los equipos de bajo precio a menudo tienen paredes de recipiente más delgadas, sellos de menor calidad, factores de servicio del motor reducidos y disponibilidad limitada de repuestos, todo lo cual se traduce en una mayor frecuencia de mantenimiento, más tiempo de inactividad no planificado y ciclos de reemplazo más tempranos.
Un modelo adecuado de coste total de propiedad (TCO) para equipo mezclador industrial debe incluir: gasto de capital inicial, costos de instalación y puesta en servicio, consumo de energía por lote, costos de mantenimiento programado, pérdidas por tiempos de inactividad no planificados, repuestos consumibles (sellos, revestimientos antidesgaste, juntas) y eliminación al final de su vida útil o valor residual. En muchos casos, una máquina con un precio entre un 20% y un 30% más alto en el momento de la compra ofrece una 15-25 % menos costo total de propiedad a cinco años debido a una eficiencia energética superior, una vida útil más larga del sello y una frecuencia de tiempo de inactividad reducida.
El consumo de energía es un componente de costos particularmente subestimado. Un variador de velocidad (VSD) en un licuadora industrial Puede reducir el consumo de energía entre un 30 % y un 50 % en comparación con el funcionamiento a velocidad fija en procesos con viscosidad variable o requisitos de mezcla que dependen del lote. Durante cinco años de funcionamiento en dos turnos, este ahorro puede compensar por completo el sobreprecio de la máquina con especificaciones más altas. De manera similar, un sello mecánico con capacidad para 20.000 horas de servicio no es comparable a uno con capacidad para 8.000 horas, incluso si ambos se describen como "sellos mecánicos de acero inoxidable" en los documentos de cotización.
El gráfico de TCO acumulado ilustra un patrón claro: los equipos adquiridos a un precio inicial más bajo acumulan costos más rápidamente debido a una mayor frecuencia de mantenimiento, reemplazos de sellos e ineficiencia energética. Hacia el tercer año, las dos curvas de costos generalmente se cruzan, lo que significa que la máquina con especificaciones más altas ya se ha convertido en la opción más económica en términos acumulativos. Para el quinto año, la brecha puede alcanzar entre el 20% y el 30% del gasto de capital original. Para operaciones que funcionan entre 16 y 24 horas al día, la ventaja de recuperar la inversión de una inversión bien especificada maquina mezcladora industrial es aún más pronunciado. Las asociaciones a largo plazo con fabricantes que ofrecen contratos de servicio documentados, acuerdos de almacenamiento de repuestos y diagnóstico remoto añaden un valor adicional que no aparece en una comparación de precios de compra.
Elegir el tipo de mezclador adecuado para su aplicación
Más allá de evitar los seis errores anteriores, los compradores se benefician de una comprensión clara de qué tipo de mezclador es apropiado para los requisitos de su proceso específico. La siguiente tabla resume los más comunes. equipo mezclador industrial categorías, sus principales dominios de aplicación y criterios de selección clave.
| Tipo de mezclador | Mejor para | Fortaleza clave | Industrias típicas |
|---|---|---|---|
| Mezclador de licuadora de cinta | Polvos secos, gránulos, escamas. | Mezcla suave axial/radial | Alimentos, productos químicos, nutracéuticos. |
| Alto Shear Mixer | Emulsiones, dispersiones, pastas. | Reducción rápida de partículas | Cosméticos, farmacéuticos, químicos. |
| Máquina mezcladora al vacío | Sensible al aire, desgasificante, estéril | Mezclas homogéneas sin burbujas | Farmacéutica, cosmética, electrónica. |
| Agitador Industrial | Mezcla líquida, suspensión | Operación escalable y continua | Químico, tratamiento de agua, petróleo. |
| Grado alimenticio Mixer | Bebidas, salsas, rebozados. | Higiénico, compatible con CIP | Alimentos y bebidas, lácteos |
| Máquina licuadora industrial | Gran volumen, multicomponente | Alto throughput, automation-ready | Minería, cemento, plásticos. |
El gráfico anterior muestra que la fabricación de alimentos, bebidas y productos farmacéuticos tiene la mayor penetración de la tecnología de mezcla, lo que refleja tanto los requisitos reglamentarios como la diversidad de operaciones de mezcla involucradas. Le siguen de cerca los sectores químico y cosmético. La biomasa y la energía son áreas de aplicación cada vez mayores para equipo de mezcla de polvo y manejo de lodos, impulsado por biocombustibles y procesos de conversión de residuos en energía donde la preparación constante de la materia prima es fundamental para la eficiencia de la combustión. Comprender su segmento industrial ayuda a limitar la categoría de equipos e identificar los requisitos de certificación específicos del sector en las primeras etapas del proceso de especificación.
Por qué es importante la experiencia en ingeniería de aplicaciones en la selección de mezcladores
Los seis errores descritos en este artículo comparten una raíz común: insuficiente aportación de ingeniería de aplicaciones durante el proceso de selección. Un proveedor que ofrece sólo un catálogo y una lista de precios no puede ayudarle a evitar estos errores. Un fabricante con profundo conocimiento de procesos: mezcla de fluidos, equipo de mezcla de polvo , manejo de lodos y aplicaciones especializadas como energía de biomasa y productos químicos finos: brinda la capacidad de diagnóstico para adaptar la configuración del equipo con precisión a los requisitos de su proceso.
Wuxi Top Mixer Equipment Co., Ltd. se estableció en 2003 y tiene su base de producción en la zona económica del delta del río Yangtze en la ciudad industrial de Wuxi. Operando bajo el paraguas de Singapur MATCHMETAL PTE. LTD., la empresa se especializa en equipos de mezcla de fluidos, polvos y lodos, desde la investigación y el desarrollo hasta el diseño y la producción. Con divisiones dedicadas que cubren lodos en polvo, energía de biomasa y protección ambiental, alimentos y medicinas, y mezcla de productos químicos finos, los ingenieros de la compañía aportan conocimientos específicos del sector a cada consulta de proyecto.
Operando bajo la certificación del sistema de gestión de calidad ISO 9001 y la gestión de producción 5S, la empresa proporciona equipos confiables y de alta calidad que incluyen batidora de cintas , mezclador de alto cizallamientos , máquina mezcladora al vacíos , mezclador de acero inoxidables y equipos completos automatizados integrados. El modelo de servicio integral, desde la revisión de la aplicación y las pruebas piloto hasta la instalación, la puesta en servicio y el soporte posventa, aborda directamente los modos de falla descritos en este artículo.
Preguntas frecuentes sobre equipos de mezcla industrial
P1: ¿Cuál es la diferencia entre una mezcladora de cinta y una mezcladora de paletas para aplicaciones de polvo?
A batidora de cinta utiliza cintas helicoidales internas y externas que mueven el material en direcciones axiales opuestas simultáneamente, creando una acción de mezcla tridimensional altamente eficiente. Es adecuado para polvos secos de flujo libre a ligeramente cohesivos y logra una buena homogeneidad en tiempos de ciclo relativamente cortos de 5 a 15 minutos. Un mezclador de paletas utiliza paletas anchas y planas y es mejor para materiales frágiles y friables o aplicaciones donde se necesita una agitación suave para preservar la integridad de las partículas. Para polvos abrasivos o mezclas que requieren adición de líquido, la mezcladora de cinta suele ser la opción más versátil.
P2: ¿Cuándo debo elegir una máquina mezcladora al vacío en lugar de una mezcladora estándar de recipiente abierto?
A máquina mezcladora al vacío es apropiado cuando su producto es sensible a la oxidación (como ciertos activos farmacéuticos, cosméticos que contienen antioxidantes o productos químicos intermedios reactivos), cuando el aire atrapado causa defectos de calidad (como burbujas en adhesivos, selladores o geles) o cuando su proceso requiere recuperación de solvente bajo presión reducida. La mezcla al vacío también mejora la eficiencia de humectación para dispersiones de polvo fino, ya que la presión reducida ayuda a eliminar las bolsas de aire en las superficies de las partículas. Si no se aplica ninguna de estas condiciones, un mezclador de recipiente abierto es más simple, de menor costo y más fácil de mantener.
P3: ¿Es mejor el acero inoxidable 304 o 316L para una batidora de calidad alimentaria?
acero inoxidable 316L es muy preferido para superficies mojadas en mezclador de calidad alimentaria aplicaciones, particularmente cuando se trata de limpieza con desinfectantes a base de cloro (productos químicos CIP), salmueras que contienen sal o productos ácidos como jugos de frutas y líquidos fermentados. El contenido de molibdeno en 316L mejora significativamente la resistencia a la corrosión por picaduras y grietas que, de otro modo, acortarían la vida útil en estos entornos. El acero inoxidable 304 es aceptable para componentes estructurales sin contacto y contacto ligero con alimentos secos donde la exposición al cloruro es mínima. Para aplicaciones de lácteos, procesamiento de carne y bebidas, el 316L con un acabado superficial Ra mínimo de 0,8 µm es generalmente el estándar de la industria.
P4: ¿Cómo puedo determinar el tamaño de motor correcto para un agitador industrial?
Dimensionamiento del motor para un agitador industrial comienza determinando el número de potencia (Np) del tipo de impulsor con el número de Reynolds operativo, luego calcula la potencia requerida como P = Np × ρ × n³ × D⁵, donde ρ es la densidad del fluido, n es la velocidad de rotación y D es el diámetro del impulsor. Esto da la demanda de energía de funcionamiento. Luego se aplica un factor de servicio de 1,25 a 1,5 para el par de arranque y la variabilidad del proceso, y el motor se selecciona en la cifra ajustada o por encima de ella. Para fluidos no newtonianos o materiales altamente viscosos, las curvas de potencia son más complejas y se recomiendan pruebas piloto o simulación de dinámica de fluidos computacional (CFD). Se recomienda encarecidamente trabajar con los ingenieros de aplicaciones del fabricante del mezclador en lugar de dimensionar el motor de forma independiente para aplicaciones viscosas, abrasivas o multifásicas.
P5: ¿Se puede utilizar también un mezclador de alto cizallamiento para la dispersión de polvo en líquidos?
Sí - un mezclador de alto cizallamiento es una de las herramientas más efectivas para incorporar polvos secos en fases líquidas porque la intensa acción del rotor-estator desagrega los aglomerados de polvo y fuerza el contacto íntimo con el líquido a microescala. Las aplicaciones incluyen la dispersión de espesantes (goma xantana, carbómeros), pigmentos y excipientes farmacéuticos en bases acuosas u oleosas. El parámetro clave a monitorear es la velocidad punta del rotor, que controla la velocidad de corte y por lo tanto la finura de la dispersión. Para polvos sensibles a la temperatura, se debe especificar un recipiente con camisa con capacidad de enfriamiento junto al cabezal de corte alto. Se encuentran disponibles configuraciones por lotes o en línea según los requisitos del volumen de producción.

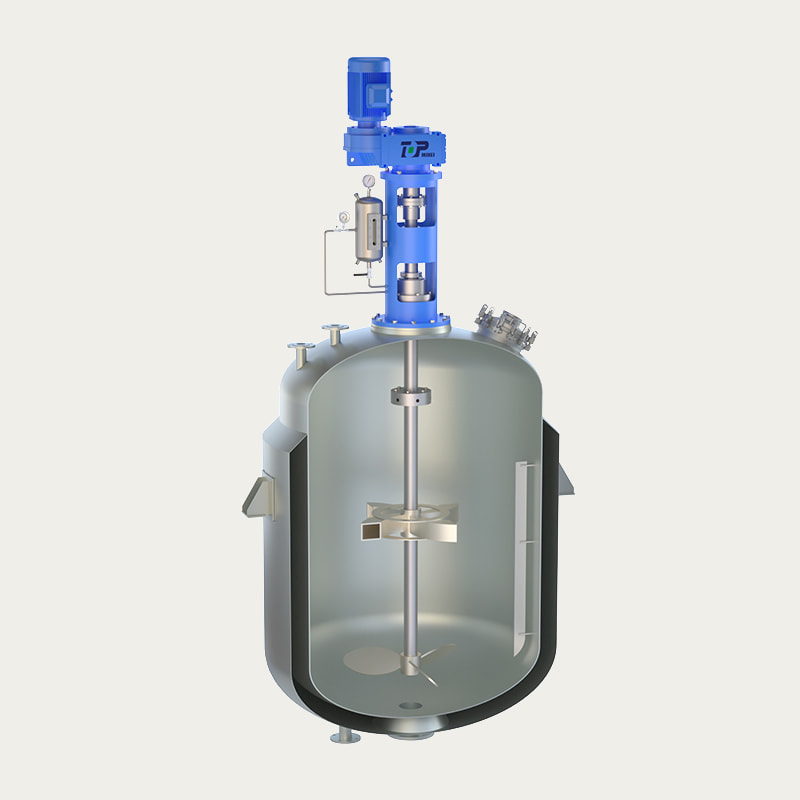

- No. 118, Chuangye Road, ciudad de Jieshou, ciudad de Gaoyou, Yangzhou, provincia de Jiangsu, China
- [email protected]
- Teléfono fijo: +86-0510-83383966 +86-0510-83390667
- Teléfono: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Enlace del producto
- Mezclador de entrada superior
- Mezclador de entrada inferior
- Mezclador de entrada lateral
- REGISTRARSE
- Regístrese para ser el primero en enterarse de las últimas noticias de Top Intelligent Technology
- Suscribirse