Guía de selección de cuchillas de dispersión: velocidad de la punta, geometría y vida útil para mezclas industriales
Generalmente se le echa la culpa al molino por una pasta de pigmento que se detiene en una lectura de Hegman de 5, o una suspensión catódica que todavía muestra aglomerados después de noventa minutos. En muchos de los casos que nos piden que revisemos, la causa se encuentra en el extremo del eje: la cuchilla de dispersión.
La respuesta corta es que una hoja de dispersión hace bien un trabajo. Moja el polvo hasta convertirlo en líquido y rompe los aglomerados en las puntas de los dientes. No reduce las partículas primarias, no estabiliza una suspensión y no puede compensar un eje montado en el centro de un tanque sin deflectores. Cuando la velocidad de la punta, el diámetro del disco, la geometría de los dientes, la posición de la hoja y el material coinciden con la formulación, la mayoría de las pastas y lodos alcanzan la finura deseada en 20 a 40 minutos. Cuando uno de esos cinco es incorrecto, los tiempos de lote comúnmente se duplican y el tiempo extra calienta el producto en lugar de dispersarlo.
Las siguientes figuras son rangos industriales típicos tomados de la práctica estándar de ingeniería de mezclas. Trátelos como punto de partida para una prueba de su propia formulación.
 |  |
Qué hace y qué no puede hacer una hoja de dispersión
Cada dispersión consta de tres pasos. La humectación reemplaza la capa de aire de una partícula con líquido. La desaglomeración separa grupos mantenidos unidos por fuerzas de van der Waals. La estabilización impide que esas partículas vuelvan a formar grupos, y esa es una decisión de formulación más que de hardware.
La hoja actúa solo en el escalón medio y solo en una zona delgada. La velocidad de corte alcanza su punto máximo a unos pocos milímetros de la punta del diente y disminuye rápidamente, por lo que un disco de 250 mm que funciona a 20 m/s dentro de un tanque de 10.000 litros todavía necesita media hora. La zona de corte tiene que atravesar todo el lote y el tiempo del lote se establece según el volumen de ventas y no solo por las rpm.
De ello se desprenden dos conclusiones. Una cuchilla de dispersión es la herramienta equivocada para un verdadero fresado: si las partículas primarias son de 0,2 micrones y los aglomerados en el tanque son de 20 micrones, un disco dentado reducirá el lote a un tamaño aproximadamente primario y se detendrá allí. Y cualquier cosa que impida que el lote pase por el disco (un eje centrado, falta de deflectores, muy poco líquido libre, sólidos depositados en la base) convierte una buena cuchilla en una paleta costosa.
Geometría de la hoja de dispersión: qué perfil hace qué trabajo
Para la misma potencia del motor, la geometría decide si se obtiene corte o flujo.
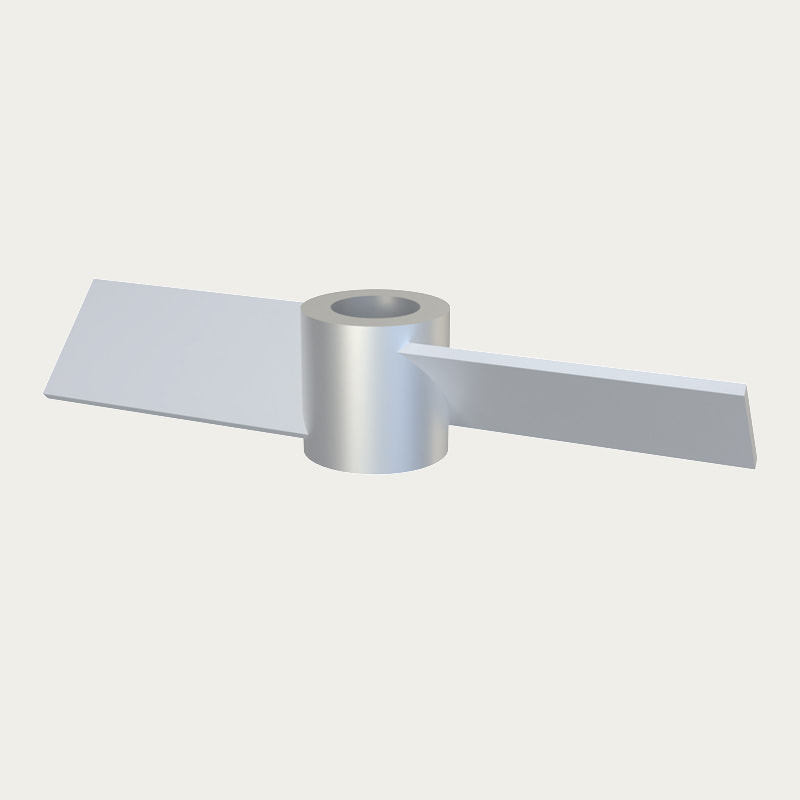
- Disco de dientes de sierra: disco plano con entre 8 y 24 dientes alrededor del borde. Casi toda la energía de entrada se convierte en corte local y muy poca se convierte en bombeo, que es exactamente lo que necesitan la humectación y la descomposición de los aglomerados.
- Disco ranurado o perforado: el mismo perfil exterior con agujeros en la cara. El material fluye a través del disco en lugar de alrededor de él, la bolsa de bajo corte en el centro se contrae y las pastas de 2000 a 5000 cP se comportan mejor que con una placa sólida.
- Cabeza rotor-estator: un rotor dentado dentro de un estator ranurado con unos pocos milímetros de separación. Produce el cizallamiento más intenso, pero en un volumen muy pequeño, por lo que el rendimiento por kilovatio es menor y las cargas elevadas de sólidos no son prácticas.
- Hélices y turbinas: generadores de flujo de 3 a 8 m/s. Mezclan y suspenden sólidos, pero no rompen los aglomerados de pigmentos a velocidades prácticas.
El siguiente cuadro compara los perfiles cualitativamente. Las puntuaciones son índices de orientación, no valores medidos.
Comparación de perfiles: disco de dientes de sierra versus turbina de pala inclinada
Disco de dispersión de dientes de sierra Turbina de palas inclinadas
Velocidad de la punta y diámetro del disco: los dos números que deciden la finura
La velocidad de la punta es igual a pi multiplicado por el diámetro del disco multiplicado por la velocidad de rotación. Un disco de 250 mm que gira a 1.500 rpm corre a 19,6 m/s, cómodamente dentro de la ventana de dispersión. Un disco de 150 mm necesita unas 2.400 rpm para alcanzar la misma cifra, por lo que los discos de tamaño insuficiente en depósitos grandes rara vez dan resultados.
Las referencias habituales de mezcla sitúan el trabajo de dispersión en dientes de sierra entre 18 y 25 m/s. Por debajo de unos 15 m/s, los aglomerados sobreviven al paso. Por encima de 25 m/s, la energía adicional se convierte principalmente en calor, aire incorporado y un desgaste más rápido de los dientes en lugar de un pulido más fino.
Ventanas típicas de velocidad periférica por tipo de agitador (m/s)
Los rangos reflejan la práctica común de ingeniería de mezclas; confirmar mediante prueba.
La ampliación sigue los mismos números. Mantenga constante la velocidad de la punta cuando la tarea sea la dispersión y mantenga constante la potencia por unidad de volumen cuando la tarea sea la mezcla o la suspensión de sólidos. Confundir ambos es una razón común por la que un lote piloto no se puede reproducir a escala de producción.
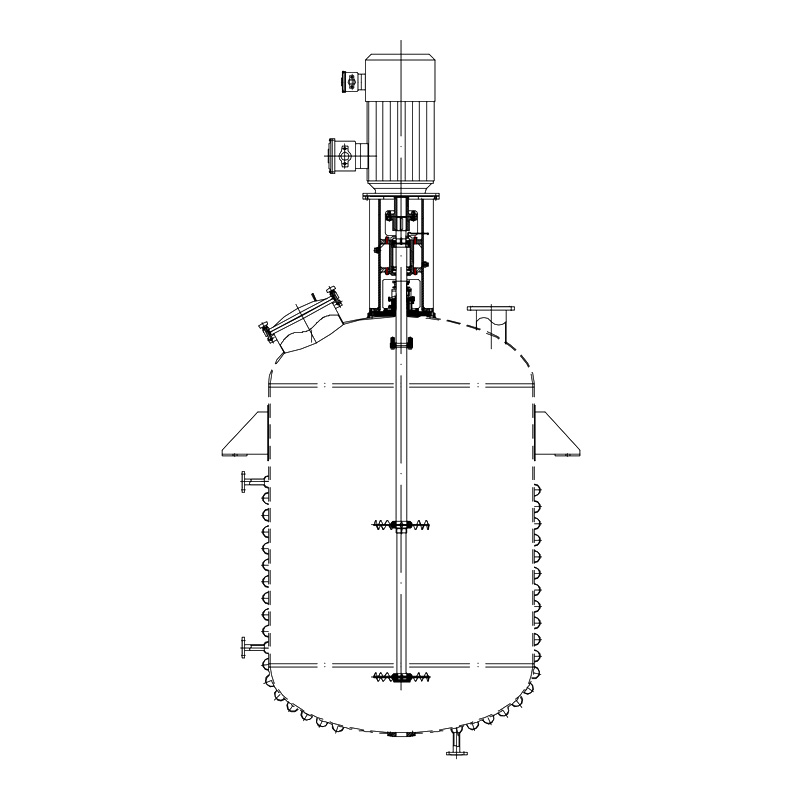 Dispersor de alta velocidad serie TOPA005 FS1 Basándonos en los años de experiencia y tecnología única de Top y en la aplicación de tecnología avanzada de medición y análisis, diseñamos impulsores de alta eficiencia con... Ver producto →
Adaptación de la hoja a la viscosidad y la carga de sólidos
La viscosidad a la temperatura del proceso, más la carga de sólidos, elige el hardware. La siguiente tabla proporciona puntos de partida prácticos para la primera prueba.
| Viscosidad del producto | Tipo de hoja | Velocidad de punta | relación D/T | Deber típico |
|---|---|---|---|---|
| Hasta 1.000 cP | Disco de dientes de sierra | 18-25 m/s | 0,30-0,40 | Humectación de pigmentos, recubrimientos solventes, tintas. |
| 1.000-5.000 cP | Disco ranurado o perforado | 15-20 m/s | 0,35-0,50 | Lodo de batería, pastas colorantes, agroquímicos. |
| 5.000-20.000 cP | Cabeza de rotor-estator with anchor | 12-18 m/s | 0,40-0,60 | Adhesivos, selladores, pastas espesas. |
| Por encima de 20 000 cP | Planetario o cinta, no un disco. | 1-5 m/s | 0,60-0,90 | Pastas con alto contenido de sólidos, amasado. |
La lechada de la batería se encuentra en la banda media: alto contenido de sólidos, material activo abrasivo y un disco ranurado que generalmente supera a una placa sólida porque el material sigue moviéndose a través de la cara del disco en lugar de solo alrededor del borde. Los ejemplos de producción se recogen en nuestro industria de baterías de litio notas del proyecto.
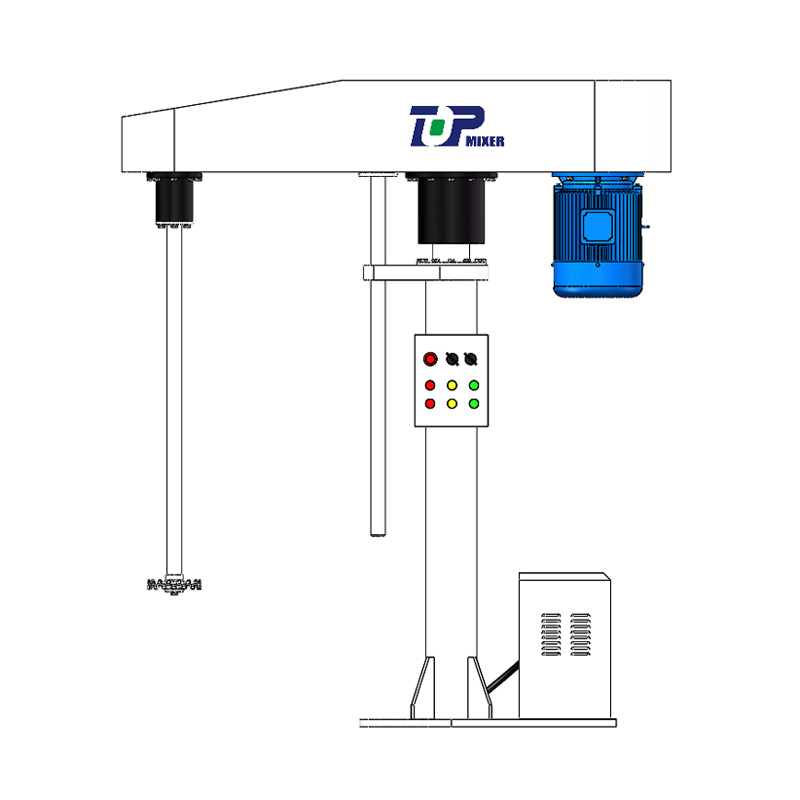 Dispersor de alta velocidad FL serie TOPH51 Esta serie de mezcladores de dispersión puede equiparse con una bandeja de dispersión dentada para agitar la dispersión a alta velocidad, o con varios tipos de máquinas agitadoras para agitar... Ver producto →
Material, dureza y vida útil
La mayoría de los discos de dispersión industriales están hechos de acero inoxidable 304 o 316L. Esto se adapta a los pigmentos orgánicos y al deber higiénico. No es adecuado para el dióxido de titanio rutilo, el óxido de hierro, los rellenos cerámicos ni el material activo catódico, donde una suspensión abrasiva puede redondear los bordes de los dientes en unos pocos cientos de horas de funcionamiento.
Para trabajos abrasivos, las opciones son martensítico endurecido o acero inoxidable dúplex, un perfil de diente endurecido y rectificado o un recubrimiento de polímero donde se debe evitar la contaminación del metal. Dos advertencias tempranas de desgaste son una finura de molienda que aumenta y un tiempo de lote que avanza lentamente. Mida el radio del borde del diente durante las paradas programadas: una vez que alcanza aproximadamente entre 0,5 y 1 mm, el cizallamiento local que realiza la desaglomeración desaparece en gran medida.
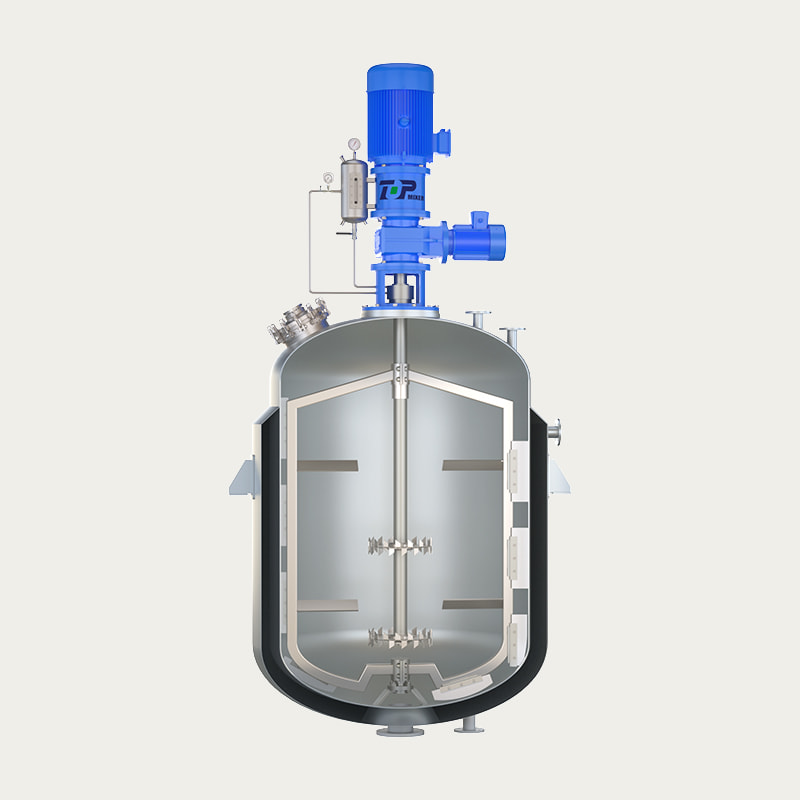
El equilibrio también importa a estas velocidades. Un disco que gira a 20 m/s sobre un eje en voladizo convierte el desequilibrio y el descentramiento en vibración y luego en falla del sello o del rodamiento. Proveedores que modelan el impulsor y el tanque antes de cotizar, utilizando Análisis de flujo de CFD por ejemplo, puede mostrar dónde cae realmente la zona de alto cizallamiento, lo que ayuda más en la etapa de especificación que la clasificación nominal del motor.
 |  |
 |  |
Geometría de instalación: compensación, deflectores y altura del disco
El hardware es la mitad de la respuesta. La posición es la otra mitad.
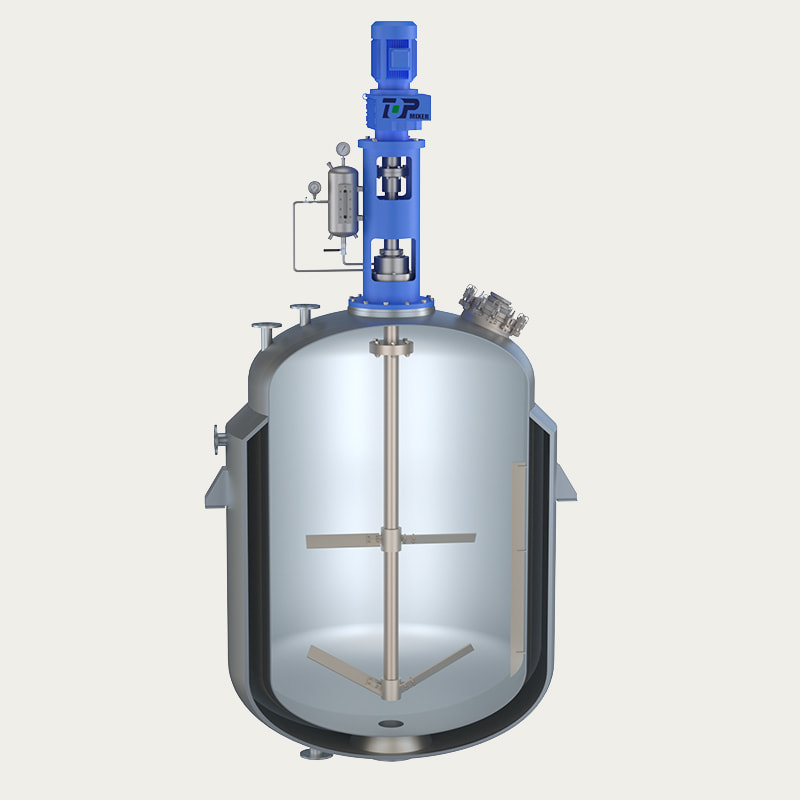
- Desplazamiento del eje: monte el eje de 1/6 a 1/4 del diámetro del tanque descentrado. Un eje centrado en un tanque sin deflectores permite que todo el lote gire con el disco, y la velocidad relativa que produce el cizallamiento colapsa.
- Deflectores: de una a cuatro placas verticales, cada una de aproximadamente una décima parte del diámetro del tanque, convierten la rotación en una rotación de arriba a abajo.
- Altura del disco: 0,5 a 1 diámetro del disco por encima del fondo del tanque. La parte inferior entierra el disco en sólidos sedimentados; más arriba deja una capa muerta en la base.
- Sumersión: al menos 1,5 diámetros de disco por debajo de la superficie del líquido para limitar los vórtices y el arrastre de aire.
- Soporte del eje: los ejes largos a velocidades dispersas necesitan un cojinete estable o un voladizo más corto, así que verifique la velocidad crítica antes de ordenar hardware.
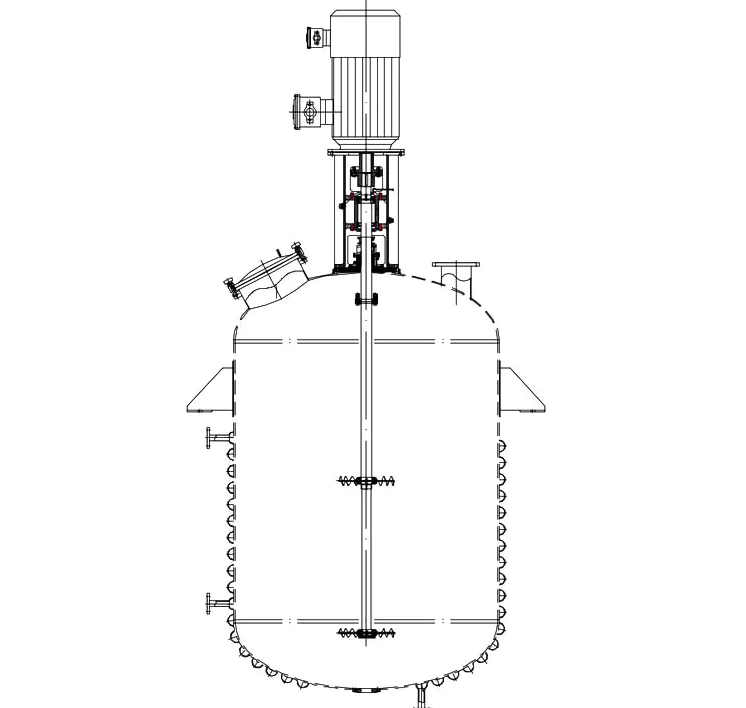
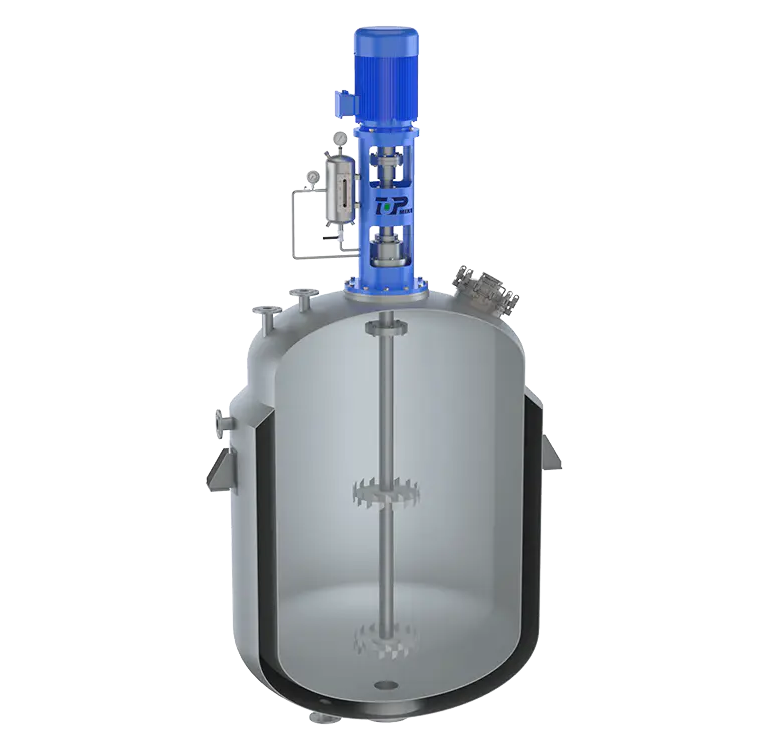
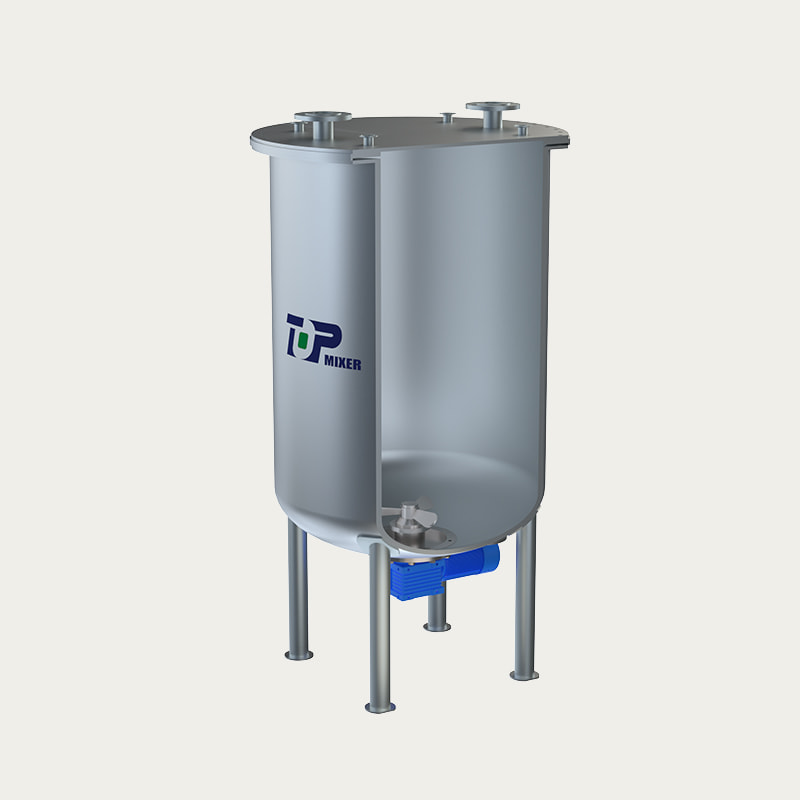
Vista isométrica: conjunto de discos de dispersión en el tanque.
Verificación de síntomas: cuando la finura del molido se detiene
- Moler puestos de 5 a 6 Hegman con viscosidad normal: la velocidad de la punta es demasiado baja o el disco es de tamaño insuficiente para el volumen del lote.
- El polvo flota y forma grumos: el vórtice es demasiado débil o el polvo se alimenta más rápido de lo que puede humedecerse.
- Fino cerca de la pared, grueso en el centro: eje centrado o faltan deflectores, por lo que el lote gira en lugar de circular.
- Un lado del disco se desgasta más rápido: descentramiento del eje o desalineación del acoplamiento.
- Formación de espuma y arrastre de aire: velocidad de punta superior a 25 m/s, o disco demasiado cerca de la superficie del líquido.
Cuando la formación de espuma proviene de la formulación y no del punto de operación, se puede colocar una paleta antiespumante en el mismo eje encima del disco dispersante.
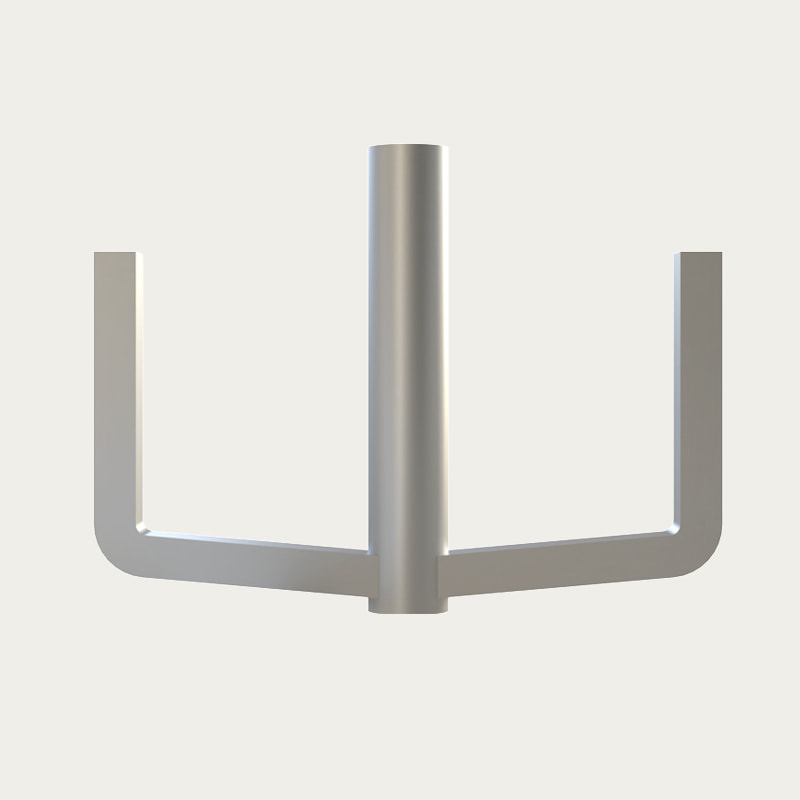
 Agitador antiespumante de paleta antiespumante XPJ La paleta antiespumante XPJ es una tira de rejilla en forma de U de la cuchilla, que destruye mecánicamente la espuma media generada durante la agitación e inhibe la espuma media., adecuada... Ver producto →
Una breve lista de verificación de especificaciones
- Indique la finura objetivo de la molienda y el método de prueba, no solo el tiempo del lote.
- Indique la viscosidad a la temperatura del proceso, la carga de sólidos y si los sólidos son abrasivos.
- Confirme el diámetro del tanque, el volumen de trabajo y la longitud del eje disponible antes de fijar el diámetro del disco.
- Fije la velocidad de la punta para la tarea de dispersión y la potencia por volumen para la tarea de mezcla, y no mezcle ambas.
- Especifique el material dental, la dureza y las opciones de recubrimiento para productos abrasivos o sensibles a la contaminación.
- Pregunte por el tiempo de rotación y la posición de la zona de corte, idealmente respaldados por un modelo de flujo, en lugar de solo una clasificación del motor.
Preguntas frecuentes sobre la hoja de dispersión
¿A qué velocidad punta debe funcionar una cuchilla de dispersión?
La mayoría de los discos de dispersión con dientes de sierra giran entre 18 y 25 m/s en la punta del diente. Por debajo de aproximadamente 15 m/s, los aglomerados sobreviven al paso; por encima de 25 m/s la energía extra se convierte principalmente en calor, arrastre de aire y desgaste.
¿Cuál es la diferencia entre una pala de dispersión y una hélice mezcladora?
Una hélice mueve volumen, una pala de dispersión crea un corte local. Las hélices de 3 a 8 m/s mezclan y suspenden sólidos, mientras que un disco dentado de 18 a 25 m/s rompe los aglomerados. Mezclar una pasta de pigmento con una hélice no mejorará la lectura de Hegman.
¿Qué material es mejor para los pigmentos abrasivos?
El acero inoxidable 304 o 316L está bien para pigmentos orgánicos. Para dióxido de titanio rutilo, óxido de hierro, rellenos cerámicos o material activo de cátodo, elija acero inoxidable martensítico endurecido o dúplex, o un disco recubierto donde la contaminación del metal sea crítica.
¿Cómo puedo saber si una cuchilla de dispersión está desgastada?
Esté atento a que la finura del molido aumente y los tiempos de lote aumenten. Mida el radio del borde del diente al apagar; una vez que alcanza entre 0,5 y 1 mm, la cizalla desaparece y el disco se debe volver a afilar o reemplazar.
¿Puede un disco manejar tanto la humectación como la dispersión fina?
Puede manejar ambas etapas en un recipiente si se agrega polvo bajo un fuerte vórtice y la velocidad de la punta se mantiene cerca del tope del rango. No puede reemplazar un molino de perlas porque un disco no reducirá las partículas primarias por debajo de su tamaño de aglomerado.
¿Por qué un lote de dispersión se calienta y hace espuma?
Normalmente, una velocidad de punta superior a 25 m/s, un disco demasiado cerca de la superficie del líquido o muy poco líquido libre. Baje el disco, reduzca la velocidad o divida la adición en dos etapas.
La mayoría de los problemas de dispersión resultan ser problemas de geometría. Verifique la velocidad de la punta, el diámetro del disco, el estado de los dientes y la posición de la hoja antes de agregar tiempo o caballos de fuerza al lote. Si los números necesitan una segunda opinión, nuestros ingenieros revisan los objetivos de geometría del tanque, viscosidad del producto y finura comparándolos con el rango del dispersor y regresan con un ajuste concreto para probar.


- No. 118, Chuangye Road, ciudad de Jieshou, ciudad de Gaoyou, Yangzhou, provincia de Jiangsu, China
- [email protected]
- Teléfono fijo: +86-0510-83383966 +86-0510-83390667
- Teléfono: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Enlace del producto
- Mezclador de entrada superior
- Mezclador de entrada inferior
- Mezclador de entrada lateral
- REGISTRARSE
- Regístrese para ser el primero en enterarse de las últimas noticias de Top Intelligent Technology
- Suscribirse