Guía de selección de mezcladores planetarios dobles: límites de viscosidad, especificaciones y ampliación
Se está ejecutando un lote de 300 litros de sellador de silicona. La camisa está a 120 °C, el centro del lote marca 65 °C y después de cuarenta minutos todavía hay una banda de pigmento no disperso adherido a la pared del recipiente. Más tiempo de mezclado no solucionará el problema, porque el material al lado de la pared nunca entró en la zona de mezclado en primer lugar.
Ese es exactamente el problema para el que está diseñado un mezclador planetario doble. Dos palas verticales giran sobre sus propios ejes mientras la pareja se desplaza lentamente alrededor del recipiente, por lo que las palas barren físicamente el material que se niega a fluir por sí solo. Mientras que un agitador convencional depende del líquido para transportar la energía de mezcla, un mezclador planetario la entrega mediante geometría. Si su producto se encuentra por encima de aproximadamente 5000 cP, tiene un límite elástico lo suficientemente alto como para permanecer quieto en el tanque o lleva una carga de relleno que se asienta debajo de una hélice, esta normalmente es la máquina adecuada. Por debajo de ese umbral, suele ser la máquina cara.
Lo que sigue cubre dónde se ubica ese límite, cómo dimensionar la unidad, qué pertenece a la especificación y los detalles que causan más problemas después de la instalación.
Lo que realmente hace un mezclador planetario doble
En un agitador estándar, la mezcla depende del flujo. El impulsor empuja el líquido y el líquido en movimiento arrastra el resto del lote. En una pasta, un gel o una suspensión con un 75% de sólidos, esa cadena se rompe en el primer eslabón: el material tiene un límite elástico, por lo que permanece donde está hasta que algo lo toca.
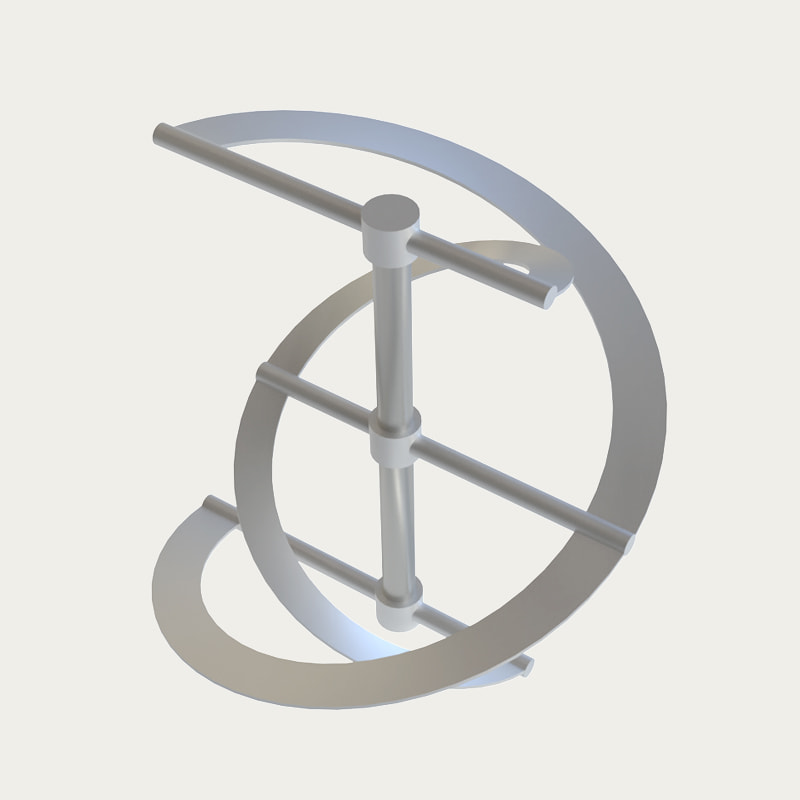
Un mezclador planetario doble garantiza ese contacto. Dos palas verticales están suspendidas de un soporte dentro del recipiente. El transportador gira lentamente alrededor del eje del recipiente y cada pala gira simultáneamente alrededor de su propio eje, generalmente a una velocidad diferente. Los dos caminos superpuestos cubren toda la sección transversal del tanque en lugar de un anillo alrededor de un eje. Un brazo raspador separado, o raspadores montados en los marcos de las cuchillas, pelan continuamente el material de la pared y el fondo y lo pliegan hacia la zona activa. Esta es también la razón por la que la transferencia de calor funciona mejor de lo que sugiere la viscosidad: la película de la pared se renueva constantemente en lugar de aislar el lote.
La palabra "doble" se refiere a las dos palas, no a dos motores ni a dos embarcaciones. Existen mezcladores planetarios de una sola paleta, y un dispersor planetario es nuevamente una máquina diferente, que combina una paleta planetaria con un eje de alta velocidad para humedecer los polvos en líquido. Si en una cotización dice "mezclador planetario doble" sin indicar qué configuración es, pregunte antes de comparar precios.
Una unidad industrial típica incluye:
- Una tapa con clasificación de vacío o presión con puertos de carga, mirilla y, a menudo, un embudo de polvo o una conexión de descarga de bolsa
- Un recipiente con camisa, hoyuelo o medio tubo, para calentar y enfriar.
- Un accionamiento portaplanetario con control de frecuencia variable, normalmente con un accionamiento rascador independiente.
- Dos palas con una geometría adaptada al producto: rectangular, helicoidal o sigma
- Válvula de descarga inferior, prensa hidráulica o marco basculante, según el flujo del producto.
- Conjunto de bomba de vacío, condensador y receptor cuando los disolventes se eliminan al vacío
La ventana de viscosidad: donde un mezclador planetario doble gana su costo
El rango de trabajo práctico comienza en aproximadamente 5000 cP y llega a varios millones de cP. Por debajo de aproximadamente 5000 cP, normalmente se paga por un par que no necesita, y un dispersor de alta velocidad o una turbina de pala inclinada se mezclará más rápido, costará menos y se limpiará más fácilmente. Entre aproximadamente 10.000 cP y 2.000.000 de cP, el diseño planetario suele ser la ruta más eficiente para lograr un lote uniforme.
La viscosidad por sí sola no cuenta toda la historia. El límite elástico es al menos igual de importante: un material de 30.000 cP que fluye bajo su propio peso se comporta de manera muy diferente a un gel de 30.000 cP que mantiene su forma en el tanque. Los sistemas llenos nuevamente se comportan de manera diferente, porque el contenido de relleno, el tamaño de las partículas y si los sólidos son abrasivos influyen en la geometría de la hoja, la separación de la pared y los materiales de desgaste. Dos fórmulas con la misma lectura del viscosímetro pueden necesitar dos máquinas diferentes.
El borde inferior de la ventana es más suave de lo que parece. Algunas plantas utilizan mezcladores planetarios de 1000 a 2000 cP simplemente porque necesitan desgasificación al vacío y quieren un recipiente para varios productos. Si tiene la intención de utilizar una sola máquina en toda una familia de productos, dimensione para el peor de los casos, es decir, el lote más grueso, más frío y más lleno que jamás ejecutará, y acepte que será más lento de lo necesario en los más delgados.
Lista de verificación de especificaciones: los números que deciden la máquina
Estos son los parámetros que influyen tanto en el precio como en el rendimiento. Traiga valores reales de su propio proceso en lugar de promedios de un catálogo de productos.
| Parámetro | Que especificar | Por qué impulsa el costo o el rendimiento |
|---|---|---|
| Capacidad de trabajo | 60 a 80% del volumen total del buque | Las hojas necesitan material para engancharse; El sobrellenado elimina el francobordo para el vacío y la espuma. |
| Par de diseño | Viscosidad en el peor de los casos a la temperatura de proceso más baja | El par, no la potencia del motor, determina el tamaño de la caja de cambios, el eje y los cojinetes. |
| Espacio en la pared | 1 a 5 mm para hojas raspadoras, más ancho para diseños que no raspan | Establece la película residual, la tasa de transferencia de calor y la tasa de desgaste. |
| Clasificación de vacío | Presión máxima indicada junto con el tipo de sello del eje | El vacío suele estar limitado por el sello: accionamiento mecánico simple, mecánico doble o magnético |
| control de temperatura | Chaqueta mediana más tasas de calentamiento y enfriamiento requeridas | El espesor de la película de la pared limita la transferencia de calor más que el área de la cubierta |
| Método de descarga | Válvula, prensa hidráulica o marco basculante | Determina si el recipiente se vacía y cuánto producto queda. |
| Materiales mojados | 304 o 316L, revestimiento duro o cerámico para rellenos abrasivos | La abrasión acorta la vida útil de la hoja con más frecuencia que la corrosión en los productos en pasta. |
| paquete de control | VFD, control de recetas, tendencias de par y temperatura | Un seguimiento de torque registrado es la verificación de consistencia de lote más barata disponible |
Cómo se compara un mezclador planetario doble con otros mezcladores
Si el producto es espeso y necesita vacío, el diseño planetario suele ganar. Si el trabajo consiste en humedecer el polvo hasta convertirlo en un líquido fino, gana un dispersor de alta velocidad y cuesta una fracción menos. La siguiente comparación es cualitativa y refleja cómo se diseñan normalmente estas máquinas, no una clasificación de proveedores individuales.
Un dispersor de alta velocidad crea su cizallamiento en una zona estrecha alrededor de un disco rápido, lo que es ideal para descomponer aglomerados de polvo en un vehículo de baja viscosidad, pero ineficaz una vez que el material deja de circular. Una licuadora de cinta mueve bien los polvos secos y las pastas pesadas, pero no ofrece casi nada en cuanto a operación de vacío o control de temperatura. Un agitador de anclaje o marco en un reactor con camisa proporciona una buena transferencia de calor y un mantenimiento sencillo, pero no puede dispersarse ni desgasificarse.
Existen máquinas híbridas que combinan una cuchilla planetaria con un eje de alta velocidad para productos que necesitan manipulación tanto húmeda como de alta viscosidad. Decida basándose en la peor reología de su lista de productos, no en su promedio.
Laboratorio, piloto, producción: lograr la ampliación correcta
Trabajos de laboratorio y formulación.
Pequeñas unidades planetarias de unos pocos litros son herramientas de formulación. Su trabajo es demostrar que una fórmula se puede mezclar, probar la geometría de las palas y establecer la secuencia de temperatura y vacío. Lo que no pueden decirle es el tiempo de mezclado a escala de producción, porque la relación superficie-volumen cambia drásticamente entre un recipiente de 5 litros y un recipiente de 1.000 litros.
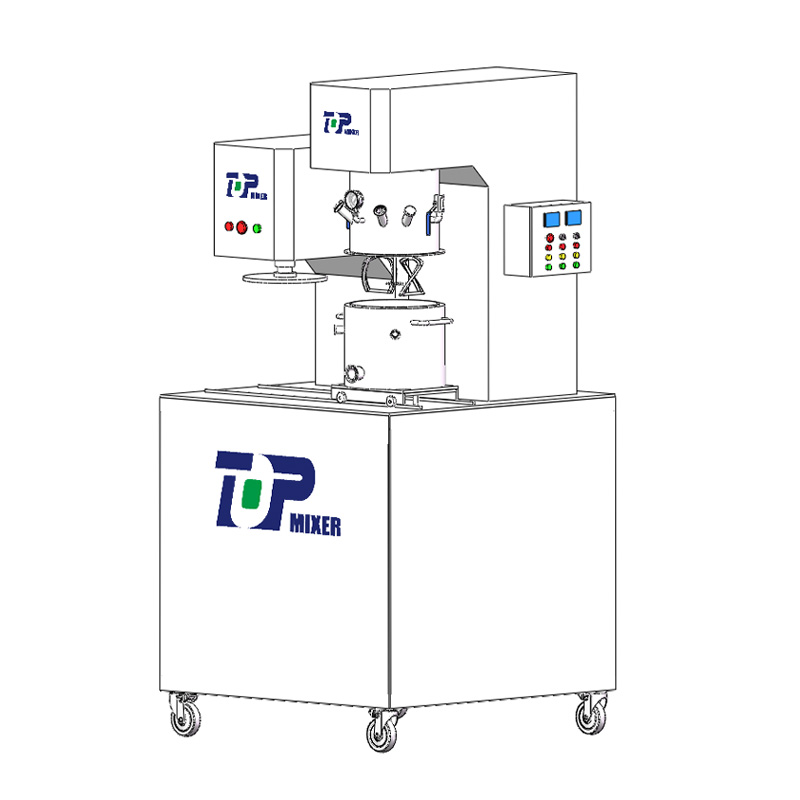 Mezclador planetario doble experimental TOPH2011 Serie SXJ El mezclador planetario dual de laboratorio es un mezclador nuevo y eficiente desarrollado por Top Company en respuesta a las necesidades de colegios y universidades, unidades de investigación y factores... Ver producto →
Escala piloto
En máquinas piloto de aproximadamente 10 a 100 litros se prueban las reglas de ampliación. Mantenga la similitud geométrica con la unidad de producción siempre que sea posible, es decir, la misma relación de diámetro entre pala y recipiente e, idealmente, una separación de pared comparable, de modo que la velocidad constante de la punta y el par constante por unidad de volumen sigan siendo significativos como puntos de referencia. Una unidad piloto con una forma de hoja diferente dice muy poco sobre la máquina de tamaño completo.
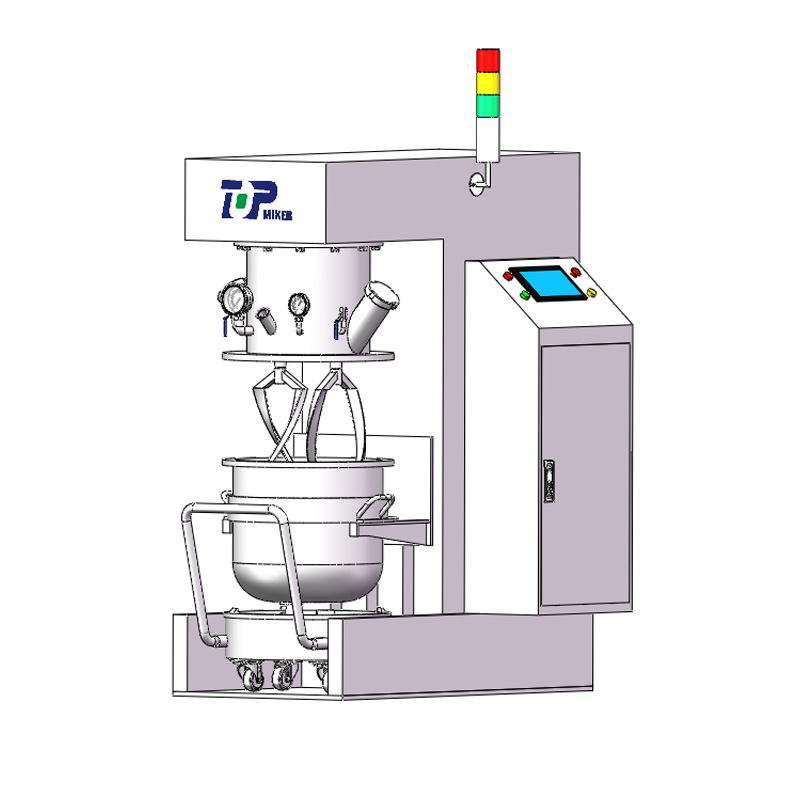 Mezclador planetario piloto TOPH2012 Serie ZXJ El mezclador planetario de piloto medio ZXJ es un equipo de mezcla química homogénea nuevo y eficiente. Tiene un gran par de salida y es especialmente adecuado para muy... Ver producto →
Escala de producción
Con varios cientos de litros o más, el tamaño de la transmisión y el diseño de la descarga se convierten en los factores dominantes de los costos, y la selección del sistema de vacío importa más que la apariencia de las cuchillas. Solicite el seguimiento del par de torsión de una prueba a gran escala con su propio material y trate una prueba de aceptación de par limitado como condición de compra.
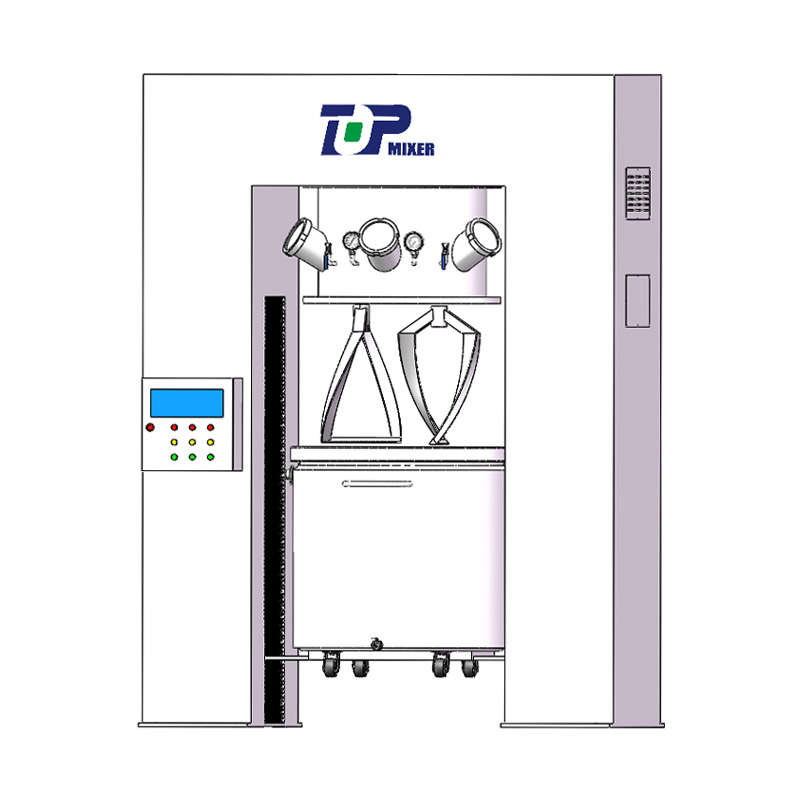 Mezclador planetario doble industrial LGXJ serie TOPH2014 LGXJ Dual Planet Powered Mixer es un nuevo equipo de mezcla desarrollado por Top Company sobre la base del GXJ Dual Planet Mixer, que está especialmente desarrollado para liti... Ver producto →
Dónde se utilizan mezcladores planetarios dobles
La misma máquina aparece en industrias que comparten una propiedad: un producto muy lleno y de alta viscosidad que tiene que ser homogéneo.
- Adhesivos y selladores: sistemas de silicona, poliuretano y polímero MS, donde las cargas y el catalizador deben distribuirse sin cortar la cadena del polímero.
- Electrodos de batería de litio: las suspensiones de cátodo y ánodo se humedecen y desgasifican al vacío; Un ejemplo de cómo se aplica esto se describe en estos proyectos de lechada de batería de litio
- Electrónica: materiales de interfaz térmica, pastas de soldadura y adhesivos conductores, todos con una carga metálica muy alta
- Productos farmacéuticos y cosméticos: ungüentos, geles y cremas que necesitan una mezcla de bajo cizallamiento con un estricto control de temperatura.
- Alimentación: salsas, pastas, mantequillas de frutos secos y masas de confitería.
- Productos químicos especiales y compuestos: pastas de resina, concentrados de color y sistemas de polímeros rellenos.
Pruebas, aceptación y riesgos que vale la pena valorar
El seguro más barato es una prueba de mezcla con su propia formulación, ejecutada en el tamaño que desea comprar o un paso hacia abajo. Proveedores con modelado de flujo interno, como el Análisis de campo de flujo CFD utilizado para verificar la geometría de la hoja y las posiciones de los deflectores, puede predecir las zonas muertas antes de cortar el acero, pero el modelo aún debe confirmarse con un lote físico.
Los criterios de aceptación deben ser mensurables en lugar de descriptivos:
- Muestreo en tres o más puntos, superior, medio e inferior, probado para determinar la viscosidad, el color o el contenido de relleno dentro de una tolerancia acordada.
- Una prueba de mantenimiento del vacío a la presión máxima especificada durante un período definido
- Uniformidad de temperatura en todo el lote después de un intervalo de mezcla fijo
- Trazas de par y potencia registradas y repetibles en tres lotes consecutivos
- Una prueba de vaciado que mide cuánto producto queda después de la descarga
Luego, incluya el precio de los elementos que rara vez aparecen en una cotización: vida útil del sello y del raspador como consumibles, disponibilidad de repuestos, tiempo de limpieza entre productos y si el proveedor puede reproducir la misma geometría en la siguiente escala. En plantas multiproducto, el tiempo de cambio suele costar más en cinco años que la diferencia entre dos cotizaciones competidoras.
Errores comunes en las especificaciones
- Dimensionar la unidad según la viscosidad promedio en lugar del lote del peor de los casos.
- Ignorando el límite elástico, por lo que el mezclador no puede iniciar un lote sedimentado o gelificado.
- Comprar sobre el volumen total del recipiente en lugar del volumen de trabajo y luego encontrar que el lote nunca cubre las palas.
- Especificar un nivel de vacío sin nombrar el sello del eje que debe sujetarlo.
- Tratar la descarga como una ocurrencia tardía y luego descubrir que el recipiente no se puede vaciar sin trabajo manual.
- Saltarse la prueba, que sigue siendo la única forma confiable de confirmar el tiempo de mezcla, el perfil de temperatura y la homogeneidad.
Preguntas frecuentes sobre el mezclador planetario doble


- No. 118, Chuangye Road, ciudad de Jieshou, ciudad de Gaoyou, Yangzhou, provincia de Jiangsu, China
- [email protected]
- Teléfono fijo: +86-0510-83383966 +86-0510-83390667
- Teléfono: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Enlace del producto
- Mezclador de entrada superior
- Mezclador de entrada inferior
- Mezclador de entrada lateral
- REGISTRARSE
- Regístrese para ser el primero en enterarse de las últimas noticias de Top Intelligent Technology
- Suscribirse