Tanques de mezcla sanitarios y agitadores para procesamiento de alimentos: una guía para especificadores
Un tanque con camisa de 2000 L en una línea de salsa generalmente falla en los mismos dos lugares: un anillo de producto chamuscado en la pared de la camisa y una sombra detrás del deflector a la que la bola rociadora CIP nunca llega. Ninguno de los problemas se soluciona instalando un motor más grande.
La respuesta corta: en el procesamiento de alimentos, un tanque de mezcla sanitario y su agitador deben especificarse como un solo sistema frente a cuatro limitaciones: reología del producto, función de transferencia de calor, facilidad de limpieza e integridad del sello. La clasificación del motor, los controles y los dibujos se derivan de esos cuatro. Esta guía establece cómo cada restricción se convierte en una especificación concreta, qué debe incluirse en la orden de compra y qué pruebas de aceptación detectan los problemas antes de que el tanque esté en pie.
Cuatro restricciones deciden la especificación
La mayoría de las consultas comienzan con el volumen y la potencia del motor y avanzan hacia atrás. Así es como las plantas terminan con un propulsor de 22 kW en un tanque cuyo verdadero problema es una película de pared que se calienta unos grados demasiado. La siguiente tabla es el orden de trabajo que utilizamos cuando llega una consulta sobre alimentos: cada restricción elimina opciones antes de que se emita un sorteo.
| Restricción | que definir | Respuesta de diseño típica |
|---|---|---|
| Reología | Viscosidad aparente en todo el lote, no sólo en el llenado; Tamaño de los sólidos y partículas frágiles. | Geometría del impulsor, relación D/T, rango de velocidad, reducción del motor |
| Transferencia de calor | Servicio en kW, velocidad de rampa, temperatura máxima permitida de la pared | Camisa con hoyuelos o medio tubo, superficie raspada, circuito de control de temperatura de pared |
| Capacidad de limpieza | Frecuencia de cambio, controles de alérgenos y microbios, circuito CIP | Límites de Ra, radios internos, drenaje completo, cobertura de bola de rociado, sin tramos muertos |
| Integridad del sello | Riesgo de contacto con el producto, presión y temperatura, química de limpieza. | Sello mecánico simple o doble con fluido barrera o accionamiento magnético |
La viscosidad es la restricción que con mayor frecuencia no se especifica lo suficiente. Un preparado de fruta puede leer 300 cP en el momento del llenado y 9.000 cP después de enfriar en el mismo recipiente; un impulsor del tamaño del primer número generará un vórtice al comienzo del lote y se detendrá al final. Pregunte por la curva de viscosidad en todo el lote, el contenido de sólidos y la partícula más grande que tiene que sobrevivir intacta, y la selección del agitador dejará de ser conjeturas.
El diseño sanitario vive en los detalles que no se ven en el momento de la entrega
Las superficies de contacto con el producto normalmente son de acero inoxidable 316L. El 304 es viable para muchas tareas relacionadas con lácteos y bebidas, pero es una opción más débil cuando hay presentes productos ácidos o productos químicos de limpieza que contienen cloruro. El acabado de la superficie generalmente se especifica en Ra ≤ 0,8 µm para el contacto con el producto, con soldaduras en contacto con el producto al ras y documentadas. Tanto EHEDG como la guía 3-A tratan la geometría como al menos tan importante como la rugosidad: una esquina interna pulida a la que el líquido de limpieza no puede llegar es peor que una superficie ligeramente más rugosa situada en el camino del flujo.
Los detalles que deciden si el tanque se limpia en veinte minutos o en sesenta:
- Radios internos de 6 mm o más en cada unión de contacto del producto, sin esquinas internas cuadradas.
- Sin sujetadores roscados, juntas superpuestas ni grietas dentro de la zona del producto: solo conexiones soldadas o de abrazadera.
- Los tramos muertos se mantienen en dos diámetros de tubería o menos, y ninguno en el retorno CIP.
- Un fondo de drenaje total, abombado o cónico, con la salida en el punto más bajo y sin anillo anular plano debajo del impulsor.
- Los deflectores están soldados al armazón en lugar de atornillarse a través de él, y separan la pared para que el líquido se mueva detrás de ellos.
Ninguno de estos artículos es caro por sí solo. Juntos marcan la diferencia entre un tanque que pasa una auditoría de higiene y uno que necesita un lavado manual en cada cambio.
Haga coincidir el agitador con el producto, no con el volumen del tanque
Tres bandas de viscosidad cubren la mayoría de las tareas alimentarias y cada una falla a su manera cuando se especifica mal. La velocidad de la punta suele ser el número sobre el que vale la pena discutir, porque influye tanto en la calidad de la mezcla como en el daño causado a la estructura sensible al corte.
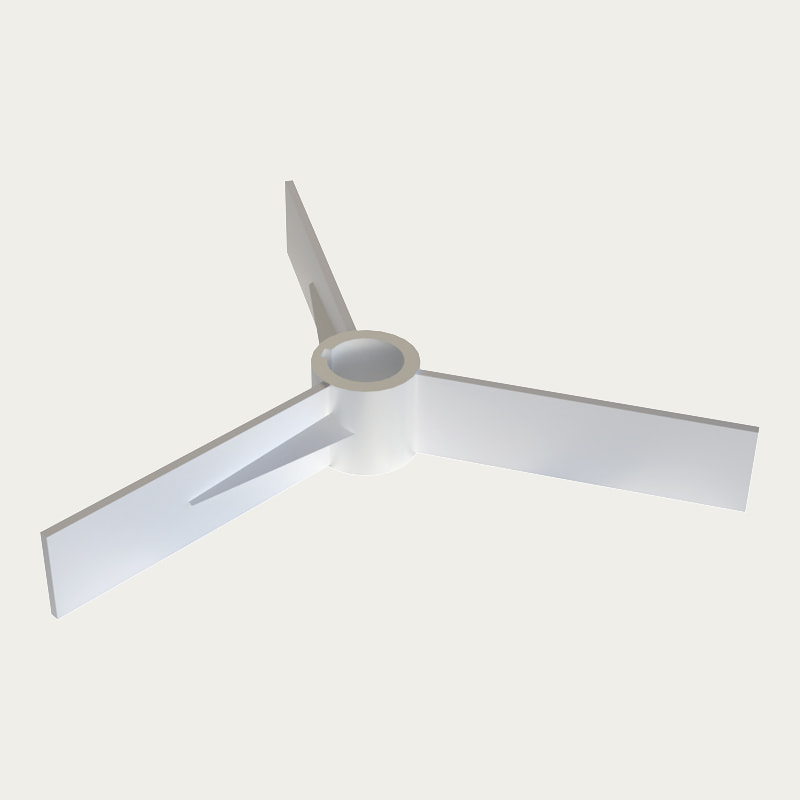
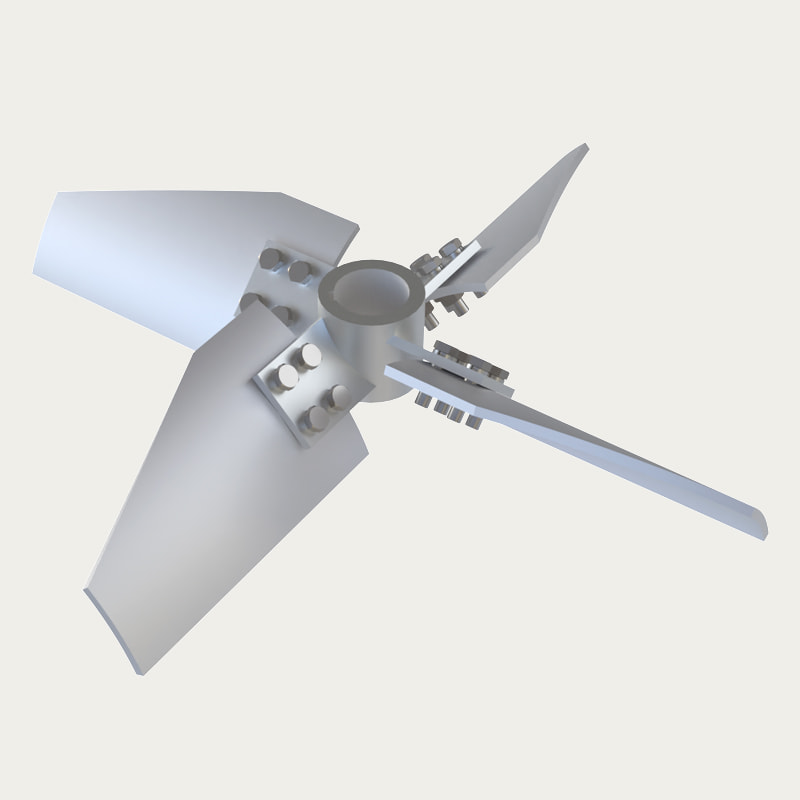
Las tareas de baja viscosidad (leche, salmuera, jugo, jarabe de azúcar) necesitan flujo axial y un gran volumen bombeado por unidad de potencia. Una hélice de tres palas con una D/T de aproximadamente 0,3 a 0,4 ofrece eso con una firma de corte suave, lo cual es importante cuando el producto transporta proteínas sensibles al calor.
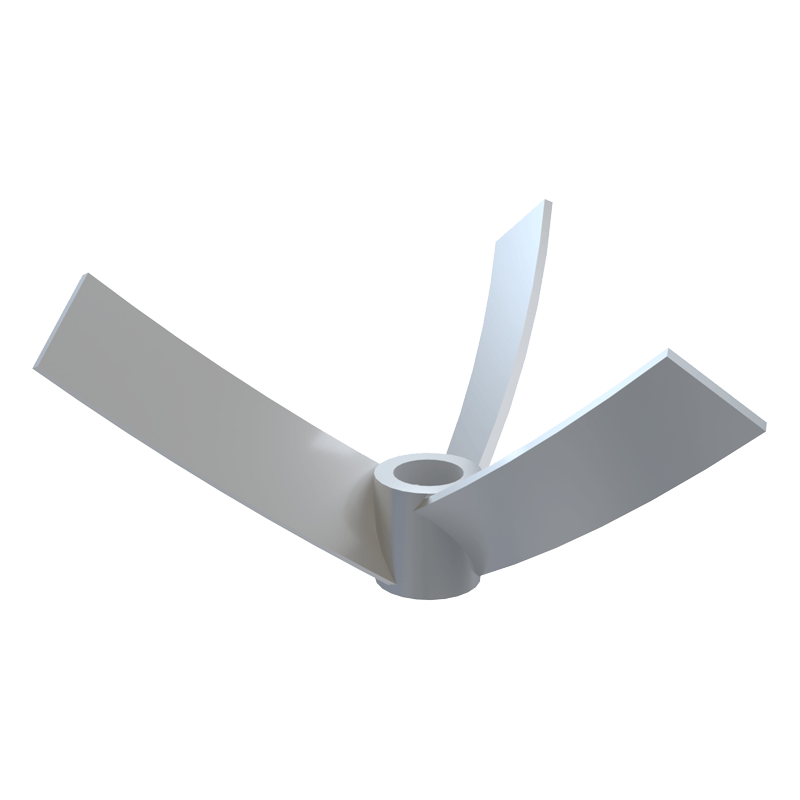 Agitador de baja viscosidad de tres palas ZPS para tanques de fondo cónico Paleta de fondo cónico con un diseño cónico de tres hojas que ayuda a eliminar los puntos ciegos del fondo en tareas de mezcla de baja viscosidad y se puede combinar con otros agitadores. Ver producto →
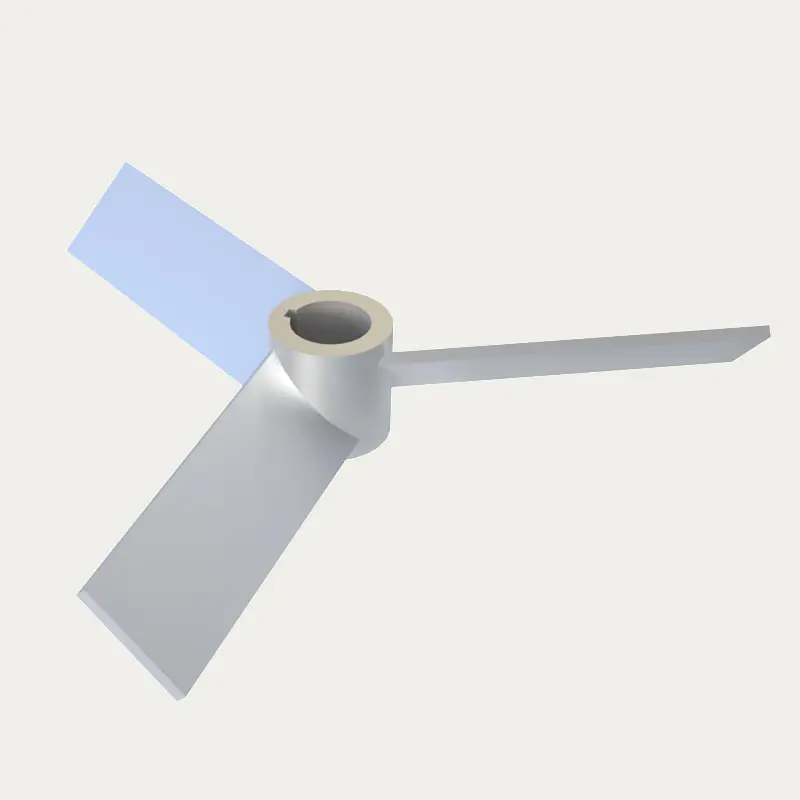
Los productos de viscosidad media, como masas, bases de yogur y salsas, necesitan un movimiento a granel cerca de la pared. Una turbina abierta de pala inclinada añade un componente radial más fuerte y mantiene la capa límite en movimiento, que es exactamente lo que limita la suciedad en la superficie de la camisa.
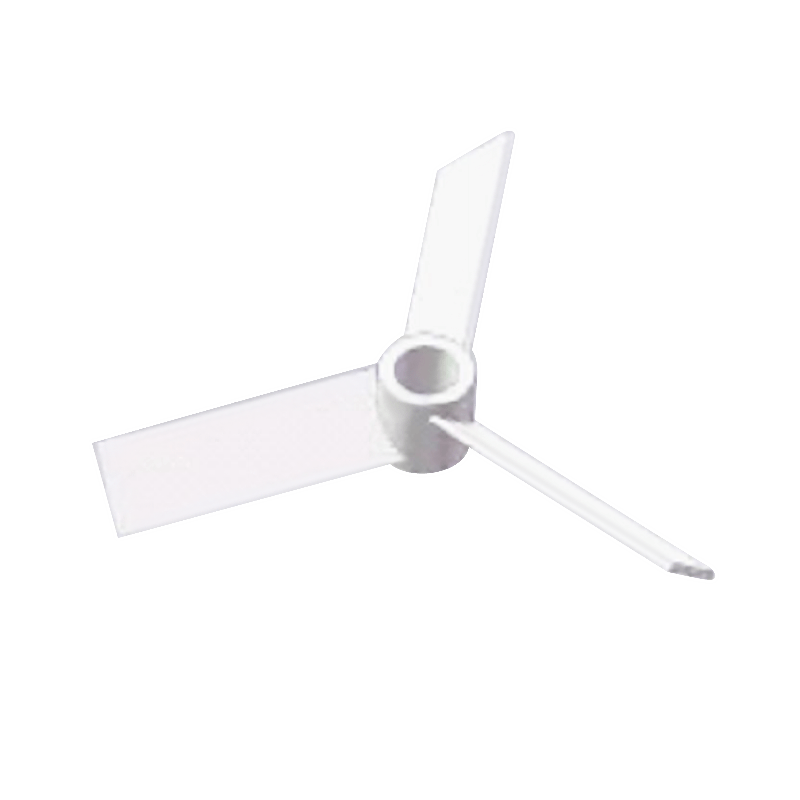 Agitador de turbina abierta de tres pasos YK para mezclas de viscosidad media Turbina abierta de tres palas para tareas de viscosidad media, que ofrece circulación axial más movimiento radial en la pared para mezclar, dispersar, disolver y transferir calor. Ver producto →
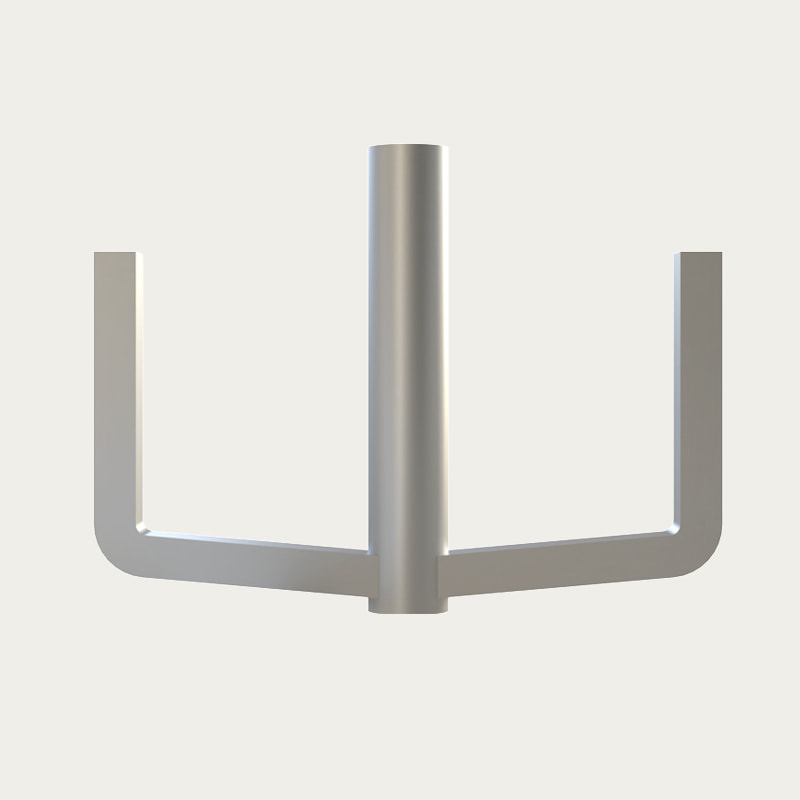
Los productos de alta viscosidad (pasta de tomate, mermelada, mantequilla de maní) deben moverse como una masa entera. Un anclaje o marco con raspadores de pared renueva continuamente la película en la superficie de transferencia de calor; sin él, es necesario reducir la temperatura de la pared y el tiempo de procesamiento del lote aproximadamente se duplica.
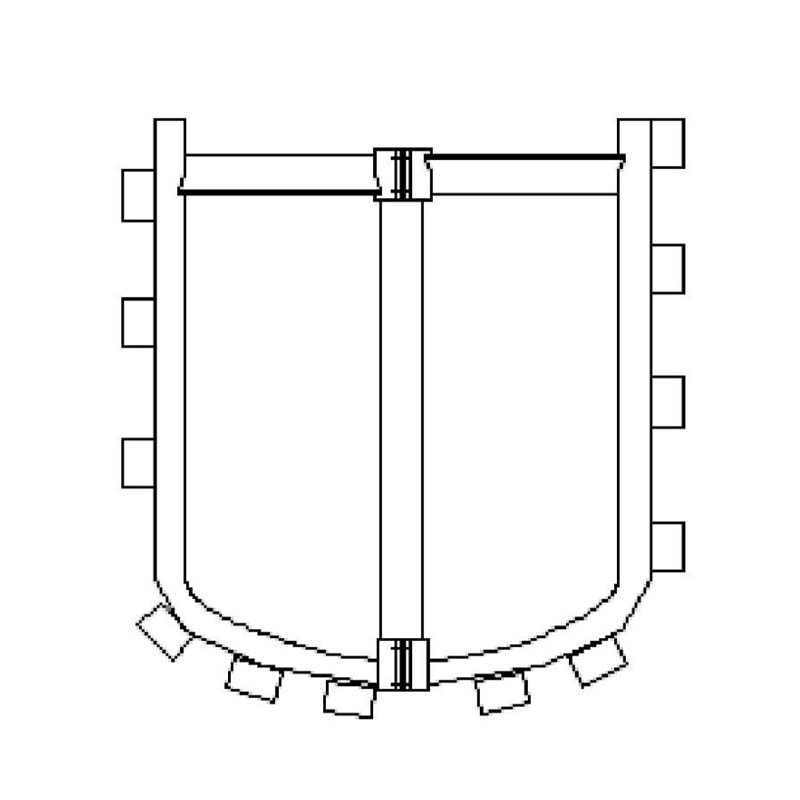 Paleta agitadora KSG Frame con rascador para materiales de alta viscosidad Agitador de bastidor de baja velocidad con raspador montado en la pared para materiales adhesivos de alta viscosidad, que combina la mezcla con la transferencia de calor y el antiadherencia en la pared del recipiente. Ver producto →
Entre las bandas, la geometría debe comprobarse en lugar de adivinarse. corremos dinámica de fluidos computacional en el modelo de tanque real antes de emitir dibujos, porque la zona muerta en un recipiente de 6.000 L con una boquilla descentrada no es algo que una regla general prediga. El patrón de flujo, la posición del deflector y el vórtice en caso de llenado bajo se resuelven en la pantalla, no en el sitio.
Comparando configuraciones honestamente
Las configuraciones no son mejores ni peores en abstracto; son mejores o peores según el deber. La siguiente comparación refleja rangos de aplicaciones típicos en lugar de un rendimiento medido, y es la forma en que enmarcamos el equilibrio con los clientes antes de emitir una cotización.
La lectura práctica: donde los cambios son frecuentes y la viscosidad es baja, la hélice gana en facilidad de limpieza y costo. Cuando el producto es espeso y domina la transferencia de calor, el marco raspado gana aunque sea más difícil de limpiar, y luego el circuito CIP debe diseñarse en torno a él, con una bola rociadora dedicada, un enjuague más prolongado e, idealmente, una prueba de cobertura en el momento de la entrega.
Transferencia de calor, sellos y limpieza: donde las plantas pierden tiempo
Temperatura de la pared, no temperatura total
La película de producto en la pared de la chaqueta siempre está más caliente que la lectura de la sonda de volumen. En una salsa a base de almidón o un postre lácteo, ese espacio es donde comienza el calor y la desnaturalización de las proteínas. Una camisa de hoyuelos o de medio tubo con un medio de calentamiento controlado, además de un agitador que mantiene la película de la pared en movimiento, aporta más a la calidad del producto que un intercambiador de calor más grande.
La elección del sello es una decisión de higiene
Un solo sello mecánico con descarga de calidad alimentaria cubre la mayoría de las tareas de bajo riesgo. Cuando el producto no debe entrar en contacto con la atmósfera o cuando el sello se encuentra por debajo del nivel del líquido, un sello doble con fluido de barrera o un accionamiento magnético elimina por completo la vía de fuga. Especifique el fluido barrera como lubricante de calidad alimentaria con registro de contacto incidental e indíquelo en la hoja de datos para que no pueda sustituirse en el momento de la puesta en servicio.
CIP: velocidad, cobertura y drenaje
La limpieza no es sólo una cuestión de fuerza química. Los elementos básicos son una regla de diseño de 1,5 m/s o más en la tubería principal de suministro CIP, un patrón de rociado que moje el espacio superior y la parte inferior de la cubierta superior y un drenaje que se vacíe por completo. Verifique la cobertura con una prueba de pulverización de riboflavina bajo luz ultravioleta o un perfil de conductividad del agua de enjuague, en lugar de mirar a través de la entrada.
Qué pertenece a la orden de compra
El pedido debe incluir los puntos sobre los que es difícil discutir después:
- Certificados de materiales EN 10204 3.1 para placa de contacto con el producto.
- Un informe de rugosidad de la superficie para cada valor Ra especificado, que enumera el instrumento y las posiciones de medición.
- Mapas de soldadura y registros de inspección, incluidas las soldaduras en contacto con el producto a ras de suelo.
- Registros de descentramiento del eje y equilibrio dinámico en el rango de velocidad especificado.
- Un plano aprobado de orientación de la boquilla y conexión de servicios públicos antes de que comience la fabricación.
Las pruebas de aceptación importan más que el papeleo. Una prueba de aceptación en fábrica al nivel de llenado de diseño (con agua, a máxima velocidad) expone vórtices, vibraciones, fugas en los sellos y corriente excesiva del motor mientras el equipo aún está en el taller. Agregue una prueba de cobertura CIP en el tanque real y un informe de rugosidad medido en posiciones acordadas. en nuestro propio trabajo de proyecto de alimentos y bebidas , la mayoría de los problemas de entrega se remontan a una de dos cosas: una descarga de sello conectada de manera diferente a la del dibujo o una cobertura de pulverización que nunca se verificó.
El aspecto de fabricación no es glamoroso, pero es lo que mantiene unida la especificación. Nuestra planta de Wuxi opera bajo la certificación ISO 9001 y la práctica 5S, y la división de alimentos y productos farmacéuticos construye con el mismo estándar de documentación que las divisiones químicas, lo cual es importante cuando el equipo de control de calidad de un cliente solicita registros de soldadura cinco años después de la instalación.
Especificado de esta manera, un tanque de mezcla sanitario deja de ser un recipiente con un motor encima y se convierte en un equipo de proceso con comportamiento predecible: el mismo tiempo de mezcla en el lote 1 y en el lote 400, un ciclo de limpieza que se verifica en lugar de asumirse y un sello que no necesita vigilancia.
Preguntas frecuentes
¿Qué hace que un tanque de mezcla sea sanitario en lugar de solo de acero inoxidable?
Sanitario significa que el diseño se puede limpiar e inspeccionar: Ra ≤ 0,8 µm en contacto con el producto, radios internos de 6 mm, sin roscas ni grietas, drenaje completo y soldaduras rectificadas y documentadas. El acero inoxidable por sí solo no consigue nada de eso.
¿Qué agitador es adecuado para productos alimenticios de alta viscosidad como pastas y mermeladas?
Un anclaje o marco con raspadores de pared, o una cinta helicoidal para viscosidades muy altas. Estos mueven toda la masa y renuevan la película en la pared de la chaqueta, que es lo que evita que se queme.
Mezclador de entrada superior, de entrada inferior o de entrada lateral: ¿cómo elijo?
La entrada superior es adecuada para tanques abiertos higiénicos donde el sello se puede inspeccionar desde arriba. La entrada inferior proporciona un flujo más limpio en recipientes altos pero coloca el sello en una posición más difícil de limpiar. La entrada lateral suele estar reservada para grandes tanques de almacenamiento y de petróleo.
¿Para qué velocidad de flujo CIP debería diseñarse un tanque de mezcla de alimentos?
Una regla común es 1,5 m/s o más en la tubería principal de suministro CIP, con un patrón de rociado que moje el espacio superior y un drenaje que se vacíe por completo. El diseño debe verificarse mediante pruebas, no asumirse.
¿Cómo se verifica la cobertura CIP antes de la entrega?
Con una prueba de pulverización de riboflavina bajo luz ultravioleta o perfilando la conductividad del agua de enjuague. Ambos muestran si el líquido de limpieza llega realmente a la cubierta superior, a las soldaduras del deflector y a la salida.
¿Qué documentos deben venir con un tanque de mezcla apto para uso alimentario?
3.1 certificados de materiales, un informe de rugosidad con posiciones de medición, registros de inspección de soldadura, registros de descentramiento y equilibrio del eje y el plano de orientación de la boquilla aprobado.


- No. 118, Chuangye Road, ciudad de Jieshou, ciudad de Gaoyou, Yangzhou, provincia de Jiangsu, China
- [email protected]
- Teléfono fijo: +86-0510-83383966 +86-0510-83390667
- Teléfono: +86-0510-83390667
- Sr. Chen: +86-18061519769 Sr. Xu: +86-13706183972
- Sr. Lu: +86-18915337056
- Enlace del producto
- Mezclador de entrada superior
- Mezclador de entrada inferior
- Mezclador de entrada lateral
- REGISTRARSE
- Regístrese para ser el primero en enterarse de las últimas noticias de Top Intelligent Technology
- Suscribirse